Einbaufertige Metallbaugruppen – wir liefern auf Maß
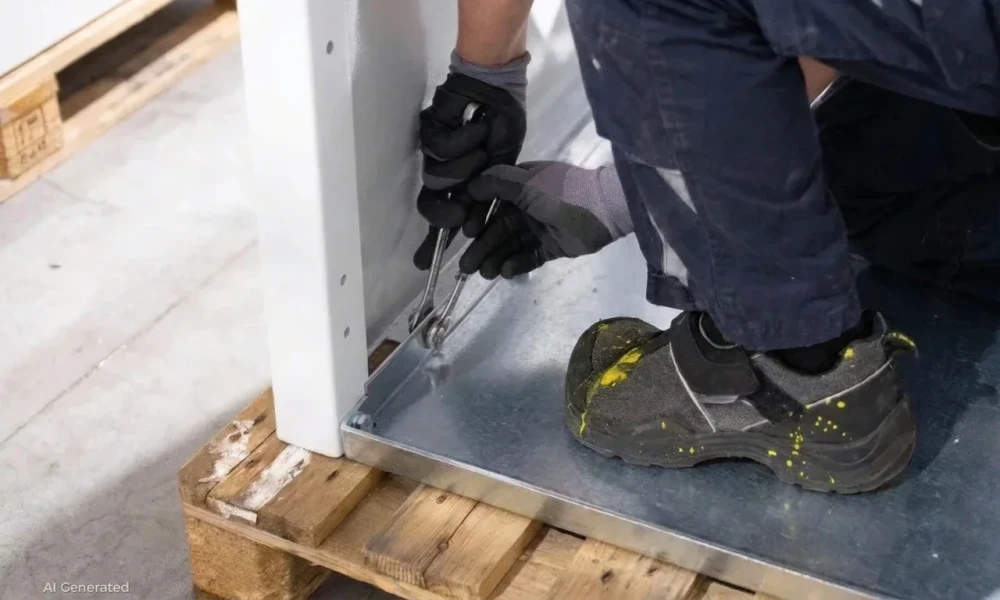
Einbaufertige Metallbaugruppen benötigen einen eindeutig vereinbarten Lieferzustand. Der Beitrag erläutert, wie Anschlussmaße, Prüfungen, Kennzeichnung, Verpackung und Übergabe auf den tatsächlichen Montageprozess abgestimmt werden.
Einbaufertige Metallbaugruppen sind montierte Einheiten, deren Anschlussmaße, Ausstattung, Oberfläche und Prüfzustand auf den vorgesehenen Einbau abgestimmt sind. Bei GEMTEC verbinden wir die Fertigung mechanischer Komponenten mit Baugruppenmontage, vereinbarter Prüfung, Dokumentation und Verpackung. Entscheidend ist ein eindeutig beschriebener Lieferzustand: Ihre Montage soll die Baugruppe übernehmen können, ohne erst fehlende Bearbeitungsschritte organisieren zu müssen.
Eine Lieferung unmittelbar an den Montageplatz erfordert zusätzliche Absprachen zu Übergabepunkt, Kennzeichnung, Ladungsträger und Bereitstellung. Diese Anforderungen klären Sie mit uns projektspezifisch. Hier erfahren Sie, welche Angaben dafür notwendig sind, wie sich Anschlussmaße prüfen lassen und welche Aufgaben beim Lieferanten beziehungsweise im eigenen Wareneingang sinnvoll aufgehoben sind.
Kurz erklärt: Was sind einbaufertige Metallbaugruppen?
Eine Metallbaugruppe besteht aus mehreren verbundenen Komponenten, beispielsweise Blechteilen, Profilen, Befestigern und Zukaufteilen. Einbaufertig bedeutet nicht lediglich zusammengebaut. Die Einheit muss den vereinbarten Zustand für ihren nächsten Montageschritt erreichen.
Dazu können bearbeitete Anschlussflächen, nutzbare Gewinde, eine abgeschlossene Oberflächenbehandlung und mitgelieferte Befestigungsteile gehören. Welche Merkmale tatsächlich erforderlich sind, bestimmen Ihre Zeichnung, Stückliste und Liefervereinbarung. Eine pauschale Aussage wie „komplett liefern“ ersetzt diese Festlegung nicht.
Baugruppenmontage bezeichnet das Zusammenfügen der Komponenten nach den vereinbarten Unterlagen. Eine Prüflehre bildet ausgewählte geometrische Anforderungen ab und ermöglicht dafür eine definierte Bewertung. Sie beurteilt nur die Merkmale, für die sie ausgelegt und freigegeben wurde.
Wichtig ist außerdem die Grenze zur betriebsbereiten Gesamtanlage. Elektrischer Anschluss, Einbindung in eine Maschine, Einstellung oder Inbetriebnahme können weiterhin beim Auftraggeber liegen. Legen Sie deshalb nicht nur fest, was geliefert wird, sondern auch, welcher Arbeitsschritt nach der Anlieferung folgt.
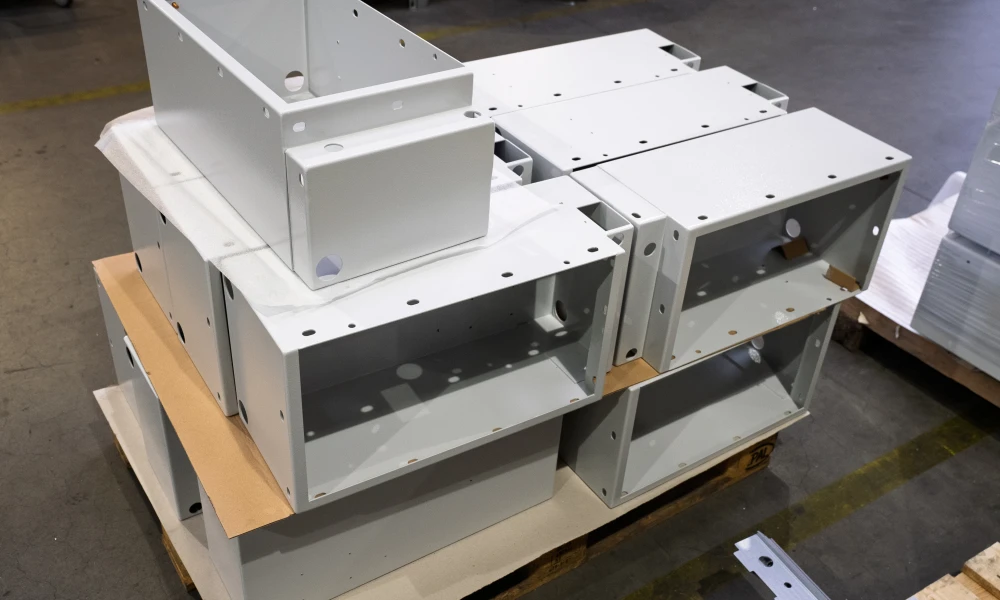
Welchen Lieferzustand braucht Ihre Montage tatsächlich?
Vom nächsten Arbeitsschritt rückwärts planen
Beginnen Sie nicht mit der Frage, wie viele Teile vormontiert werden können. Beschreiben Sie zuerst, was Ihr Monteur nach dem Auspacken erledigen soll. Muss er die Baugruppe lediglich positionieren und befestigen, oder sind noch Funktionskomponenten einzusetzen?
Daraus entsteht eine klare Leistungsgrenze. Für jeden verbleibenden Arbeitsschritt sollten Zuständigkeit, benötigte Teile und Hilfsmittel feststehen. Nicht vereinbarte Restarbeiten dürfen nicht stillschweigend als Bestandteil einer einbaufertigen Lieferung vorausgesetzt werden.
Bei einer Teilmontage kann beispielsweise bewusst ein Bauteil fehlen, das erst im Gesamtsystem eingesetzt wird. Das ist kein Mangel, sofern dieser Zustand eindeutig vereinbart wurde. Problematisch wird es, wenn Einkauf, Konstruktion und Montage darunter unterschiedliche Lieferumfänge verstehen.
Den Nutzen am eigenen Prozess bewerten
Für den technischen Einkäufer zählt der Aufwand bis zur verwendbaren Einheit. Beziehen Sie deshalb neben dem Angebotspreis auch eigene Kommissionierung, Montage, Prüfung und interne Transporte in den Vergleich ein. Eine höher vormontierte Baugruppe ist nicht automatisch wirtschaftlicher.
Konstrukteure profitieren vor allem von eindeutig abgestimmten Schnittstellen. Produktionsleiter benötigen zusätzlich eine verlässliche Zuordnung zu Auftrag, Variante und Einbauort. Der passende Montagegrad verbindet diese Anforderungen, ohne unnötige Arbeit beim Lieferanten oder beim Kunden zu erzeugen.
Warum müssen zugekaufte Metallbaugruppen nachgearbeitet werden?
Zeichnung und tatsächlicher Einbau passen nicht zusammen
Ein geprüftes Außenmaß beantwortet noch nicht, ob das Anschlusslochbild zur Gegenkomponente passt. Unterschiedliche Maßbezüge oder unvollständig beschriebene Einbaulagen können dazu führen, dass einzelne Teile zeichnungsgerecht erscheinen, der Zusammenbau aber Schwierigkeiten bereitet. Prüfen Sie deshalb die funktionale Verbindung zwischen den Komponenten.
Ähnlich kritisch sind widersprüchliche Änderungsstände. Eine aktuelle Baugruppenzeichnung hilft wenig, wenn eine zugehörige Einzelteilzeichnung oder Stückliste veraltet ist. Ein gemeinsam freigegebener Datenstand sollte für Fertigung, Montage und Prüfung verbindlich sein.
Folgeprozesse verändern relevante Merkmale
Beim Schweißen können durch ungleichmäßige Erwärmung und Abkühlung Formänderungen entstehen. Eine Maßprüfung vor dem Schweißen beschreibt deshalb nicht automatisch den späteren Zustand. Entscheidend ist, wann ein Merkmal seine endgültige Form erhält.
Auch eine Beschichtung muss bei Passflächen, Gewinden und engen Einbauräumen berücksichtigt werden. Definieren Sie, welche Flächen beschichtet, geschützt oder nach einem abgestimmten Verfahren weiterbearbeitet werden. Die Endprüfung muss zum fertigen Lieferzustand passen.
Vollständigkeit und Handhabung wurden nicht mitgeplant
Fehlende Befestiger, verwechselte Varianten oder schlecht zugängliche Bauteile können die Montage ebenfalls blockieren. Dazu braucht es keinen geometrischen Fehler. Ein nicht zuordenbarer Beipack kann im Betrieb denselben Suchaufwand auslösen wie ein tatsächlich fehlendes Teil.
Prüfen Sie daher neben der Baugruppe auch ihre Übergabe. Welche Informationen sieht der Mitarbeiter zuerst, welche Komponenten entnimmt er gemeinsam und welche Oberflächen dürfen beim Auspacken nicht beschädigt werden? Diese Fragen gehören bereits in die Anfrage.
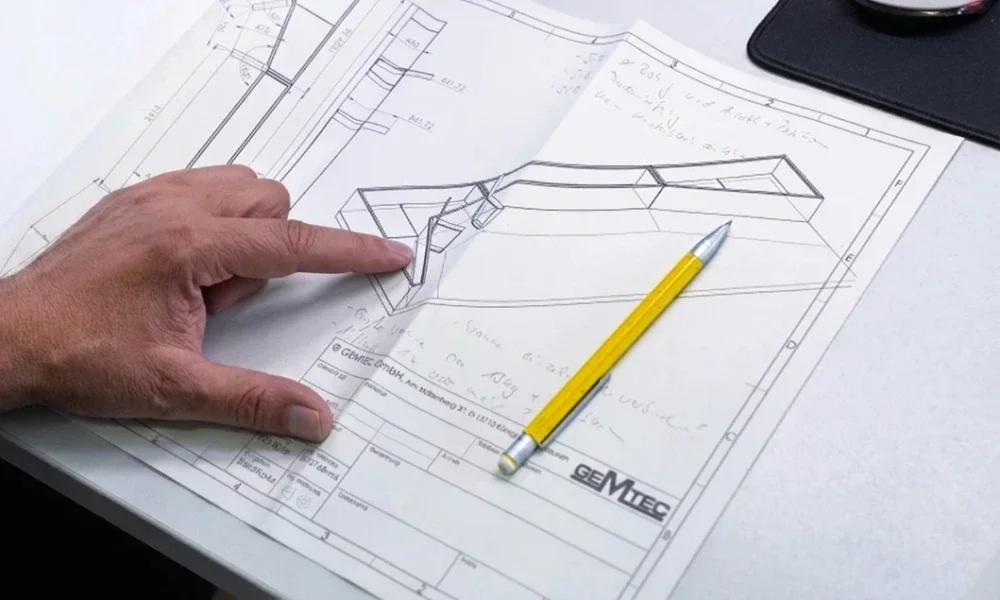
Anschlussmaße funktional festlegen statt pauschal enger tolerieren
Einbauflächen und Bezüge eindeutig benennen
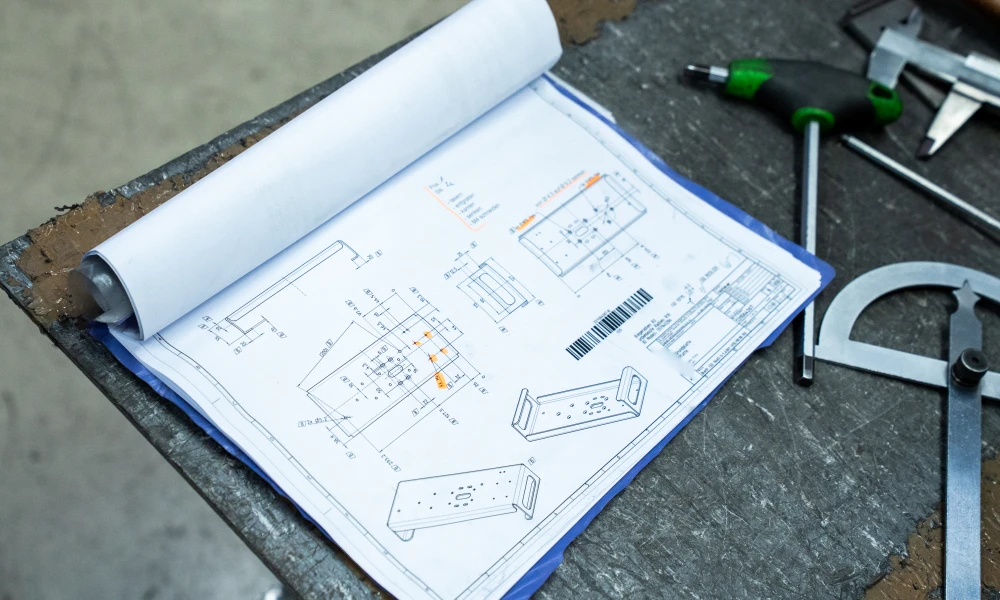
Kennzeichnen Sie die Flächen und Achsen, über die Ihre Metallbaugruppe später positioniert wird. Dazu gehören je nach Konstruktion Auflagen, Anschläge, Bohrbilder, Gewinde oder Befestigungslaschen. Die Prüfplanung sollte sich an diesen funktionalen Bezügen orientieren.
Beschreiben Sie außerdem den Zustand während der Prüfung. Eine flexible Blechbaugruppe kann im frei liegenden Zustand anders aussehen als in einer definierten Aufnahme. Ob sie unbelastet, abgestützt oder in einer festgelegten Spannung geprüft werden soll, muss fachlich begründet vereinbart werden.
Toleranzketten und Gegenbauteile berücksichtigen
Für die Montage zählt das Zusammenspiel der beteiligten Maße. Mehrere zulässige Einzelabweichungen können sich an einer Schnittstelle ungünstig überlagern. Deshalb sollte die Konstruktion prüfen, welche Maßkombinationen die Funktion tatsächlich beeinflussen.
Pauschal sämtliche Toleranzen zu verschärfen, ist keine gezielte Lösung. Priorisieren Sie stattdessen Anschlussmaße, zulässige Lageabweichungen und erforderliche Freiräume. Ergänzen Sie Informationen über das Gegenbauteil, soweit diese zur Beurteilung notwendig sind.
Oberfläche als Bestandteil des Endzustands behandeln
Legen Sie fest, ob ein Passmaß vor oder nach der Oberflächenbehandlung gilt. Kennzeichnen Sie Bereiche, in denen Beschichtung unerwünscht ist, sowie Sichtseiten und Kontaktflächen. So wird die Oberfläche nicht erst nachträglich zum Problem der Montage.
Für Stahl, Edelstahl und Aluminium benötigen wir außerdem die konkrete Werkstoffangabe und die vorgesehene Ausführung. Eine Werkstoffgruppe allein beschreibt weder sämtliche Verarbeitungseigenschaften noch die gewünschte Oberfläche. Offene Materialentscheidungen gehören in die technische Beratung vor der Fertigungsfreigabe.
Von der Konstruktion zur montierten Metallbaugruppe
Bei GEMTEC lassen sich Konstruktion, Metallbearbeitung und Baugruppenmontage zu einem abgestimmten Leistungsumfang verbinden. Welche Schritte erforderlich sind, ergibt sich aus Ihrer Baugruppe. Nicht jedes Projekt benötigt die gesamte Prozesskette.
In der Konstruktion geht es um Herstellbarkeit, Einbauraum und zugängliche Verbindungen. Für Blechteile können anschließend Laserzuschnitt oder Stanzen und das Abkanten erforderlich sein. Gewinde, Senkungen und Entgratung bereiten die vorgesehenen Montageverbindungen vor.
Schweißbaugruppen benötigen eine zum Werkstoff und zur Geometrie passende Fügestrategie. Stimmen Sie bei relevanten Anschlussmaßen ab, welche Zwischenprüfungen sinnvoll sind und welche Merkmale erst nach dem Fügen bewertet werden können. Eine spätere Prüfung ersetzt keine geeignete Fertigungsplanung.
Die Oberflächenveredelung sollte mit den nachfolgenden Montageschritten zusammenpassen. Werden Komponenten vor der Montage beschichtet, sind etwa Verbindungspunkte und der Schutz der fertigen Flächen mitzudenken. Wird die zusammengefügte Einheit behandelt, muss der vereinbarte Oberflächenzustand auch an ihren Schnittstellen erreichbar sein.
In der Montage werden Eigenfertigungs-, Kauf- und gegebenenfalls Beistellteile zusammengeführt. Auf Wunsch übernehmen wir auch die Komponentenbeschaffung. Freigegebene Alternativen, benötigte Mengen und Bereitstellungstermine sollten dafür eindeutig dokumentiert sein.
Zum Abschluss folgen die vereinbarten Prüfungen und die Vorbereitung für den Versand. Der konkrete Umfang wird im Projekt festgelegt. Besondere Funktionsprüfungen, kundenspezifische Prüflehren oder spezielle Verpackungskonzepte sollten Sie bereits bei der Anfrage benennen.
Prüfung beim Lieferanten oder Wareneingangsprüfung beim Kunden?
Herstellungsbezogene Merkmale möglichst früh bewerten
Maße, Vollständigkeit und Montagezustand sollten dort beurteilt werden, wo Abweichungen vor der Weitergabe bearbeitet werden können. Eine Prüfung beim Lieferanten kann verhindern helfen, dass erkennbare Fertigungsprobleme erst an Ihrer Montagelinie auffallen. Voraussetzung sind eindeutige Kriterien und geeignete Prüfverfahren.
Vereinbaren Sie für wichtige Merkmale den Prüfzeitpunkt und den Umfang. Soll jedes Teil geprüft werden oder eine festgelegte Stichprobe? Welche Ergebnisse werden dokumentiert, und welche Abweichungen führen zur Sperrung?
Eine Stichprobe weist nicht die Fehlerfreiheit jedes einzelnen Teils nach. Umgekehrt macht die Prüfung aller Teile einen ungeeigneten Prüfprozess nicht zuverlässig. Prüfumfang und Prüfverfahren müssen gemeinsam zum Risiko und zur Aufgabe passen.
Den Wareneingang gezielt ausrichten
Beim Kunden lassen sich andere Fragen beantworten: Ist die richtige Lieferung angekommen, stimmt die Menge, ist die Verpackung unversehrt und sind die vereinbarten Unterlagen verfügbar? Transportschäden oder eine falsche Zuordnung können nach einer zuvor erfolgreichen Lieferantenprüfung entstehen.
Die sinnvolle Aufteilung lautet deshalb nicht pauschal „entweder hier oder dort“. Definieren Sie ergänzende statt unbewusst doppelte Prüfungen. Welche Tätigkeiten im Wareneingang reduziert werden können, sollte Ihre Qualitätssicherung anhand des Projekts und der vereinbarten Anforderungen bewerten.
Bei neuen Baugruppen, Änderungen oder auffälligen Lieferungen kann zunächst ein erweiterter Prüfbedarf bestehen. Eine spätere Anpassung sollte auf nachvollziehbaren Ergebnissen beruhen. Der Begriff „einbaufertig“ allein ist keine Grundlage, vorhandene Prüfabläufe ersatzlos zu streichen.
Prüfnachweise zuordnen können
Ein Prüfprotokoll sollte erkennen lassen, welche Baugruppe und welcher Zeichnungsstand bewertet wurden. Je nach vereinbartem Umfang gehören Merkmalsbezeichnung, Ergebnis, Prüfmethode und Zuordnung zur Lieferung dazu. Ein allgemeiner Vermerk „geprüft“ beantwortet diese Fragen nicht.
Legen Sie außerdem den Umgang mit Abweichungen fest. Betroffene Teile müssen erkennbar bleiben und dürfen nicht versehentlich in eine freigegebene Lieferung gelangen. Eine abweichende Ausführung gehört vor der Verwendung in einen dokumentierten Freigabeprozess.
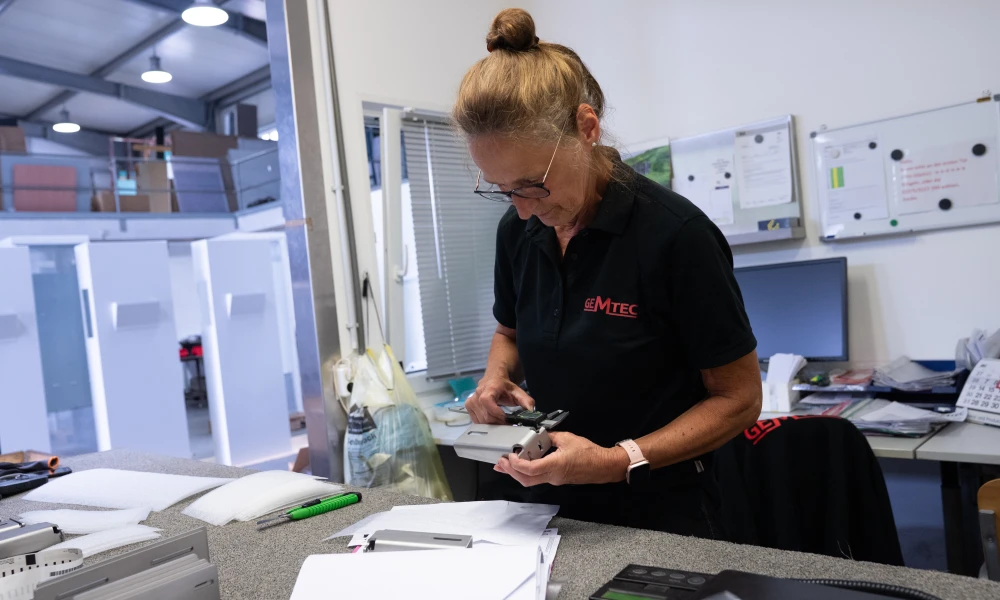
Die Versandfreigabe als eigene Entscheidung behandeln
Vor der Verpackung sollte feststehen, ob die vereinbarten Prüfungen abgeschlossen und offene Abweichungen geklärt sind. Die Versandvorbereitung muss auf diesen Status zugreifen können. Ein bereitgestellter Auftrag ist nicht allein dadurch bereits zur Auslieferung freigegeben.
Prüfen Sie außerdem die Zuordnung zwischen Baugruppe, Verpackung und Begleitunterlagen. Ein korrektes Prüfprotokoll hilft wenig, wenn es versehentlich einer anderen Variante beigefügt wird. Die Verbindung zwischen Produkt und Nachweis muss bis zur Übergabe erhalten bleiben.
Vereinbaren Sie für Änderungen nach der Freigabe eine klare Rückmeldung an die zuständigen Mitarbeiter. Werden etwa Komponenten ausgetauscht oder Verbindungen erneut gelöst, muss der erforderliche Prüfumfang neu bewertet werden. So bleibt erkennbar, auf welchen tatsächlichen Zustand sich die Freigabe bezieht.
Anschlussmaße vor dem Versand mit einer Prüflehre prüfen
Eine Prüflehre kann ausgewählte Einbauschnittstellen einer Metallbaugruppe nachbilden. Sie ist besonders dann eine mögliche Lösung, wenn wiederkehrend dieselben Anschlussbedingungen beurteilt werden sollen. Ob sich eine Lehre eignet, hängt von Geometrie, Toleranzen, Stückzahl und Prüfziel ab.
Die Auslegung muss zwischen zulässigen und unzulässigen Zuständen unterscheiden können. Ein beliebiges Gegenstück oder ein früher gefertigtes Muster ist dafür nicht automatisch geeignet. Ebenso ersetzt eine Passprobe keine vollständige Vermessung sämtlicher Zeichnungsmerkmale.
Prüfziel und Prüfanweisung festlegen
Beschreiben Sie zunächst, welche Verbindung bewertet werden soll: beispielsweise das gemeinsame Zusammenpassen eines Lochbilds mit einer Auflage. Legen Sie fest, welche Merkmale die Lehre abdeckt und welche separat geprüft werden müssen. Auch der erforderliche Oberflächen- und Montagezustand gehört in die Anweisung.
Die Verantwortlichen für Konstruktion und Qualitätssicherung sollten außerdem die Eignung der Lehre beurteilen. Dazu zählen ihre maßliche Ausführung, die Prüfbedingungen und die eindeutige Anwendung. Für Messergebnisse nahe einer Toleranzgrenze muss die Entscheidungsregel die Messunsicherheit angemessen berücksichtigen.
Die Baugruppe reproduzierbar aufnehmen
Vor der Prüfung werden Lehre und Kontaktstellen auf Sauberkeit, Beschädigungen und erkennbaren Verschleiß kontrolliert. Die Baugruppe wird anschließend entsprechend der Prüfanweisung an den festgelegten Auflagen und Anschlägen positioniert. Eine zusätzliche Spannung ist nur vorgesehen, wenn sie Bestandteil der freigegebenen Prüfmethode ist.
Eine Baugruppe darf nicht passend gedrückt werden. Andernfalls kann die Aufnahme eine Abweichung verdecken, die beim späteren Einbau wieder auftritt. Bedienung, zulässige Kräfte und Reihenfolge müssen zur Prüfaufgabe passen.
Anschließend werden die vorgesehenen Prüfelemente angewendet. Ein positives Ergebnis gilt ausschließlich für die damit bewerteten Merkmale und Bedingungen. Gewinde können beispielsweise eine zusätzliche Prüfung mit einer geeigneten Gewindelehre benötigen.
Prüflehre und Gegenbauteil gemeinsam betrachten
Die Lehre sollte die freigegebenen Anforderungen abbilden, nicht lediglich ein zufällig passendes Gegenbauteil. Berücksichtigen Sie deshalb auch dessen zulässige Ausführungen und die vorgesehene Montagesituation. Sonst beantwortet eine erfolgreiche Passprobe möglicherweise nur, ob zwei bestimmte Exemplare zusammenpassen.
Sprechen Sie außerdem über Merkmale, die bei der gewählten Prüfung unentdeckt bleiben könnten. Zu große Bohrungen können beispielsweise das Einsetzen von Prüfstiften erleichtern, obwohl ihre Abmessung außerhalb der zulässigen Vorgabe liegt. Eine solche Passprobe allein beurteilt damit nicht sämtliche Anforderungen an die Bohrung.
Für jedes Prüfmerkmal sollte klar sein, welcher Nachweis es abdeckt. Werden Lochgröße und Lage getrennt beurteilt, muss der Prüfplan beide Bewertungen nachvollziehbar zusammenführen. Das verhindert, dass eine anschauliche Montageprobe fälschlich als vollständiger Maßnachweis behandelt wird.
Bei Änderungen am Anschlussbild muss außerdem geprüft werden, ob die bisherige Lehre weiterhin geeignet ist. Zeichnungsrevision, Prüfanweisung und Prüfmittel dürfen nicht unabhängig voneinander fortgeschrieben werden. Vereinbaren Sie deshalb, wer die Auswirkungen einer Änderung bewertet und die erneute Verwendung freigibt.
Ergebnis und Prüfmittelstatus dokumentieren
Ein Gut-/Nicht-gut-Ergebnis beschreibt eine Bewertung, aber keinen Zahlenwert der tatsächlichen Abmessung. Benötigen Sie Messwerte für die Erstfreigabe, eine Änderungsbewertung oder die Fehleranalyse, muss dafür ein geeignetes Messverfahren zusätzlich vereinbart werden. Die beiden Nachweisarten erfüllen unterschiedliche Aufgaben.
Die eingesetzte Lehre benötigt eine eindeutige Kennzeichnung und eine aufgabengerechte Überwachung. Art und Umfang der Überprüfung beziehungsweise Kalibrierung richten sich nach ihrer Bauart und Verwendung. Für Gewindelehrdorne und Gewindelehrringe ist die geeignete Kalibrierung eine wichtige Grundlage ihrer verlässlichen Anwendung.
Dokumentieren Sie das Ergebnis entsprechend dem Prüfplan und halten Sie nicht freigegebene Baugruppen getrennt. Werden danach noch funktionsrelevante Arbeiten ausgeführt, ist zu bewerten, ob eine erneute Prüfung erforderlich wird. Versandfreigabe und letzter qualitätsrelevanter Arbeitsschritt müssen zusammenpassen.
Kennzeichnung, Verpackung und Ladungsträger richtig vereinbaren
Eindeutige Identifikation statt Suche am Montageplatz
Legen Sie fest, woran Ihre Mitarbeiter die richtige Baugruppe erkennen. Je nach Prozess eignen sich Artikelnummer, Änderungsstand, Auftragszuordnung, Menge und Variantenkennzeichnung. Entscheidend ist nicht die größtmögliche Informationsmenge, sondern eine eindeutige Zuordnung.
Unterscheiden Sie zwischen Kennzeichnung der Baugruppe, des Behälters und der gesamten Versandeinheit. Ein Etikett auf der Palette reicht möglicherweise nicht aus, wenn einzelne Baugruppen später getrennt weiterlaufen. Ebenso muss geklärt sein, ob die Kennzeichnung dauerhaft verbleiben oder rückstandsfrei entfernt werden soll.
Falls Ihr Logistikprozess standardisierte Transportkennzeichnungen vorsieht, nennen Sie diese konkret. Eine NVE beziehungsweise ein SSCC identifiziert beispielsweise eine Versandeinheit, nicht automatisch jede darin enthaltene Baugruppe. Dateninhalt und Kennzeichnungsebene müssen zusammenpassen.
Prüfen Sie die Kennzeichnung auch unter den tatsächlichen Bedingungen der Bereitstellung. Ist das Etikett nach dem Stapeln sichtbar, bleibt der Code lesbar und kann der Mitarbeiter die Variante ohne Öffnen mehrerer Verpackungen erkennen? Bei digitaler Erfassung sollte ein vereinbarter Lesetest zeigen, dass Dateninhalt und Empfängersystem zusammenpassen.
Definieren Sie außerdem den Umgang mit beschädigten oder fehlenden Etiketten. Eine Ersatzkennzeichnung darf nicht auf Vermutungen beruhen, sondern muss auf eine nachvollziehbar identifizierte Einheit zurückgeführt werden.
Schutz und Entnahme gemeinsam planen
Die Verpackung sollte zu Oberfläche, Gewicht, Geometrie und Transportweg passen. Definieren Sie, welche Flächen nicht aneinanderreiben dürfen und welche empfindlichen Anschlüsse geschützt werden müssen. Gleichzeitig sollte die Baugruppe ohne unnötiges Umgreifen oder Suchen entnommen werden können.
Berücksichtigen Sie dabei den vereinbarten Sauberkeitszustand. Verpackungsmaterial und Schutzmittel dürfen den vorgesehenen nächsten Arbeitsschritt nicht unnötig erschweren. Besondere Anforderungen an Reinigung oder Rückstandsfreiheit müssen ausdrücklich beschrieben und auf Umsetzbarkeit geprüft werden.
Bei Beipackteilen sollte klar sein, welche Teile zu welcher Einheit gehören. Benennen Sie außerdem Verpackungsmengen und die gewünschte Entnahmereihenfolge. Eine transportgerechte Verpackung ist nicht automatisch für jede Montagebereitstellung geeignet.
Mehrwegbehälter und Übergabepunkt abstimmen
Bei wiederkehrenden Lieferungen kann ein abgestimmter Ladungsträger sinnvoll sein. Vor einer Festlegung sollten Abmessungen, zulässige Beladung, Auflagepunkte und innerbetriebliche Handhabung geklärt werden. Auch Rückführung, Reinigung, Beschädigungen und Ersatzbedarf gehören zur organisatorischen Abstimmung.
Eine Lieferung an die Werksadresse ist außerdem nicht dasselbe wie eine Lieferung an den Montageplatz. Beschreiben Sie deshalb den vorgesehenen Übergabepunkt, Zeitfenster und Zuständigkeiten für Entladung und Weitertransport. Besondere Zugangsbedingungen müssen rechtzeitig bekannt sein.
Direkte Linienbelieferung ist eine gesondert abzustimmende Leistung. Ob und wie sie für Ihr Projekt umgesetzt werden kann, klären wir anhand Ihrer Abläufe. Eine automatische Zusage für bestimmte Takte, Abrufsysteme oder Lieferfenster ist damit nicht verbunden.
Erstlieferung freigeben und Wiederholaufträge beherrschbar halten
Die erste Übergabe als gemeinsamen Prüfschritt nutzen
Bei einer neuen Baugruppe empfiehlt es sich, nicht nur das Bauteil, sondern auch die vereinbarte Übergabe zu bewerten. Prüfen Sie anhand einer abgestimmten Erstlieferung, ob Kennzeichnung, Dokumente, Verpackung und Entnahme zu Ihrem Ablauf passen. Dieser Schritt sollte vorab geplant und nicht erst bei einem Problem improvisiert werden.
Beteiligen Sie dabei die Mitarbeiter, die später tatsächlich mit der Lieferung arbeiten. Der Einkauf beurteilt die Vollständigkeit des Leistungsumfangs, die Qualitätssicherung die Nachweise und die Montage die praktische Handhabung. So werden unterschiedliche Erwartungen sichtbar, bevor sie in wiederkehrende Bestellungen übernommen werden.
Dokumentieren Sie offene Punkte mit Verantwortlichem und Entscheidung. Eine Rückmeldung wie „passt grundsätzlich“ lässt offen, welche Merkmale bewertet wurden und was noch geändert werden muss. Eine Freigabe braucht einen klar beschriebenen Geltungsbereich.
Änderungen bis zur betroffenen Lieferung verfolgen
Eine neue Revision kann mehr als die Fertigungszeichnung betreffen. Prüflehre, Stückliste, Beipack, Etikett und Verpackung sollten darauf geprüft werden, ob Anpassungen notwendig sind. Vereinbaren Sie, ab welchem Auftrag oder welcher Lieferung der neue Stand eingesetzt wird.
Besonders wichtig ist der Umgang mit bereits gefertigten oder verpackten Baugruppen. Halten Sie fest, ob diese unverändert verwendet, nachbearbeitet oder gesondert bewertet werden sollen. Eine Entscheidung darüber darf nicht allein aus dem Datum einer neuen Datei abgeleitet werden.
Alte und neue Ausführungen müssen unterscheidbar bleiben. Das kann über die vereinbarte Kennzeichnung und die Lieferdokumentation organisiert werden. Welche Form geeignet ist, hängt von Ihrem Teilefluss und der benötigten Zuordnung ab.
Abweichungen gezielt statt pauschal bearbeiten
Beschreiben Sie bei einer Auffälligkeit das konkrete Merkmal, die betroffene Ausführung und die beobachteten Bedingungen. Ergänzen Sie geeignete Fotos oder Messergebnisse, soweit vorhanden. Der Hinweis „passt nicht“ allein lässt offen, ob Geometrie, Einbausituation, Variante oder Handhabung betroffen sind.
Stimmen Sie anschließend Sofortmaßnahmen und weitere Klärung getrennt ab. Die kurzfristige Versorgung Ihrer Montage und die Beseitigung der Ursache sind unterschiedliche Aufgaben. Betroffene Lieferungen, erforderliche Nachprüfungen und die Freigabe einer korrigierten Ausführung sollten nachvollziehbar zugeordnet werden.
Welche Informationen benötigt GEMTEC für Ihre Anfrage?
Je vollständiger die Unterlagen sind, desto gezielter können wir Fertigung, Montage und Lieferzustand bewerten. Übermitteln Sie nicht nur das Einzelteil, sondern den Zusammenhang der Baugruppe. Besonders hilfreich ist eine kurze Beschreibung ihres nächsten Arbeitsschritts nach der Anlieferung.
Für eine belastbare technische Klärung benötigen wir:
- Geometrie und Datenstand: Baugruppenzeichnung, Einzelteilzeichnungen, CAD-Daten, Stückliste und eindeutig zugeordnete Revisionen.
- Werkstoff und Bedarf: Materialbezeichnung, Materialstärken, Stückzahl sowie Angaben zu Einzelauftrag, Kleinserie oder wiederkehrendem Bedarf.
- Montage und Oberfläche: Gewünschter Montagegrad, Kauf- und Beistellteile, Verbindungsvorgaben, Sichtflächen und Oberflächenanforderungen.
- Prüfung und Lieferung: Funktionskritische Anschlussmaße, Prüfnachweise, Kennzeichnung, Verpackung, Übergabepunkt und Terminwunsch.
Teilen Sie mit, welche Informationen noch nicht feststehen. Eine offene Oberfläche oder ein ungeklärtes Anschlussmaß sollte als Klärungspunkt sichtbar bleiben. Ungeklärte Anforderungen werden nicht durch Annahmen zu verbindlichen Vorgaben.
Für Wiederholaufträge empfiehlt sich zusätzlich eine klare Änderungsregel. Wer gibt neue Zeichnungsstände frei, ab welcher Lieferung gelten sie und wie werden vorhandene Teile behandelt? Diese Festlegung hilft, alte und neue Ausführungen auseinanderzuhalten.
Metallbaugruppen aus Königs Wusterhausen für Ihre Produktion
Als GEMTEC GmbH stehen wir seit 1992 für Metallverarbeitung und haben unseren Sitz in Königs Wusterhausen in Brandenburg. Für Auftraggeber aus Berlin-Brandenburg kann die räumliche Nähe die persönliche technische Abstimmung erleichtern. Gleichzeitig bearbeiten wir auch überregionale Projekte.
Entscheidend bleibt unabhängig vom Standort die Qualität der Übergaben zwischen Konstruktion, Fertigung und Ihrer Montage. Stimmen Sie deshalb den Ansprechpartner, Freigaben und offenen Entscheidungen früh ab. Kurze Kommunikationswege ersetzen keine eindeutige Spezifikation, unterstützen aber ihre gemeinsame Klärung.
Sprechen Sie mit uns darüber, welcher Leistungsumfang zu Ihrem Projekt passt. Von der Fertigung einzelner Komponenten bis zur vereinbarten Baugruppenmontage lassen sich die benötigten Schritte zusammenführen. Besondere Prüf- und Logistikanforderungen werden dabei projektspezifisch bewertet.
Häufige Fragen zu einbaufertigen Metallbaugruppen
Welcher Lieferant liefert einbaufertige Metallbaugruppen direkt an die Montagelinie?
Bei GEMTEC können Sie mechanische Baugruppen einschließlich Montage, vereinbarter Prüfung und Verpackung anfragen. Eine direkte Lieferung an Ihre Montagelinie stimmen Sie gesondert mit uns ab. Dafür benötigen wir unter anderem Übergabepunkt, Zeitfenster, Kennzeichnung, Ladungsträger und Bereitstellungsvorgaben.
Warum müssen zugekaufte Metallbaugruppen vor dem Verbau oft noch nachgearbeitet oder aussortiert werden?
Mögliche Ursachen sind unklare Anschlussmaße, widersprüchliche Zeichnungsstände, Formänderungen durch Folgeprozesse oder fehlende Komponenten. Auch Verpackungsschäden und Variantenverwechslungen können den Einbau verhindern. Ein definierter Lieferzustand mit passenden Prüfungen reduziert diese Risiken, ersetzt aber keine geeignete Fertigungsplanung.
Wareneingangsprüfung beim Kunden oder Prüfung beim Lieferanten – was ist bei einbaufertigen Baugruppen sinnvoller?
Sinnvoll ist eine abgestimmte Aufteilung. Herstellungsbezogene Merkmale sollten möglichst vor dem Versand bewertet werden; beim Kunden bleiben beispielsweise Lieferidentität, Menge und Transportschäden relevant. Ob weitere Wareneingangsprüfungen reduziert werden können, bewertet Ihre Qualitätssicherung anhand von Anforderungen, Risiken und vereinbarten Nachweisen.
Wie vereinbart man Kennzeichnung, Verpackung und Ladungsträger für Metallbaugruppen, die direkt verbaut werden?
Halten Sie Kennzeichnungsdaten, Etikettenposition, Verpackungsmenge, Schutzmaßnahmen, Entnahmerichtung und zulässige Beladung schriftlich fest. Ergänzen Sie Übergabepunkt und den Umgang mit Mehrwegbehältern. Bei neuen Bereitstellungskonzepten empfiehlt sich eine abgestimmte Musterverpackung, deren Handhabung vor der Serienlieferung bewertet wird.
Wie prüft man die Anschlussmaße einer Metallbaugruppe vor dem Versand mit einer Prüflehre?
Verwenden Sie eine für die festgelegten Schnittstellen geeignete und freigegebene Lehre. Positionieren Sie die Baugruppe nach Prüfanweisung, bewerten Sie die vorgesehenen Merkmale ohne erzwungenes Einpassen und dokumentieren Sie das Ergebnis. Eine Passprüfung ersetzt weder sämtliche Maßmessungen noch die gesonderte Prüfung nicht erfasster Merkmale.
Einbaufertige Metallbaugruppen beginnen mit klaren Schnittstellen
Einbaufertige Metallbaugruppen entlasten Ihre Montage dann, wenn Fertigung, Anschlussmaße, Prüfung und Bereitstellung zum tatsächlichen Einbau passen. Entscheidend sind nicht möglichst viele vormontierte Teile, sondern ein nachvollziehbar vereinbarter und geprüfter Lieferzustand.
Bei GEMTEC verbinden wir Metall- und Blechbearbeitung mit Baugruppenmontage und den abgestimmten Folgeprozessen. Senden Sie uns Ihre Zeichnungen, Stückliste, Materialangaben, Stückzahl, Oberflächenanforderungen und den Terminwunsch. Ergänzen Sie kritische Anschlussmaße und beschreiben Sie, wie die Baugruppe bei Ihnen übernommen werden soll.
Jetzt Ihre Metallbaugruppe bei GEMTEC anfragen und den passenden Fertigungs-, Prüf- und Lieferumfang abstimmen.
Passende Anschlussbereiche für Ihr Projekt
Konstruktion: Für fertigungsgerechte Zeichnungen, technische Beratung und die Bewertung offener Schnittstellen. Besonders relevant, wenn Einbauraum oder Anschlussbedingungen noch nicht vollständig beschrieben sind.
Oberflächenveredelung: Für die Auswahl und Abstimmung des gewünschten Oberflächenzustands. Sichtseiten, Kontaktbereiche und die Einbindung in den Montageablauf sollten dabei gemeinsam betrachtet werden.
Montage & Transporte: Für Verpackung, Transport und eine gegebenenfalls erforderliche Montage am Einsatzort. Der konkrete Übergabepunkt und zusätzliche Leistungen werden projektbezogen abgestimmt.
Sie möchten mehr über unsere Fertigungsmöglichkeiten erfahren oder ein konkretes Projekt besprechen?