Aluminium abkanten lassen: Legierung, Biegeradius und Passmaße klären
Passende Aluminium-Kantteile entstehen durch die abgestimmte Auswahl von Legierung, Materialzustand, Radius und Oberfläche. Bei U-Geometrien müssen zusätzlich Innenweite, Messhöhe, Schenkelstellung und biegenahe Bohrungen eindeutig beschrieben werden. Der Artikel führt von diesen Entscheidungen zu einer konkreten Anfrage.
Wenn Sie Aluminium abkanten lassen, sollten Sie zuerst Legierung und Materialzustand, Blechdicke, Innenradius, Sichtseite und Funktionsmaße festlegen. Erst dieses Zusammenspiel zeigt, ob sich die gewünschte Geometrie fertigungsgerecht umsetzen lässt. Eine Zeichnung mit Winkelangaben allein reicht nicht aus, wenn das Kantteil später ein Gegenbauteil aufnehmen, Bohrungen treffen oder eine sichtbare Fläche bilden muss.
Bei GEMTEC verbinden wir die technische Abstimmung mit Konstruktion, Laserzuschnitt und CNC-Abkanten. Je nach Auftrag kommen Entgraten, weitere Bearbeitung, Oberflächenveredelung und Baugruppenmontage hinzu. Für Ihre Anfrage zählt dabei vor allem eine klare Trennung: Welche Eigenschaften sind funktional unverzichtbar, und wo darf die Fertigung eine wirtschaftlichere Ausführung vorschlagen?
Dieser Leitfaden hilft Ihnen, diese Angaben vorzubereiten. Im Mittelpunkt steht ein besonders abstimmungsbedürftiges Bauteil: ein U-förmiges Aluminium-Kantteil mit definiertem Innenmaß und Bohrungen nahe der Biegung.
Kurz erklärt: Was bedeutet Aluminium abkanten?
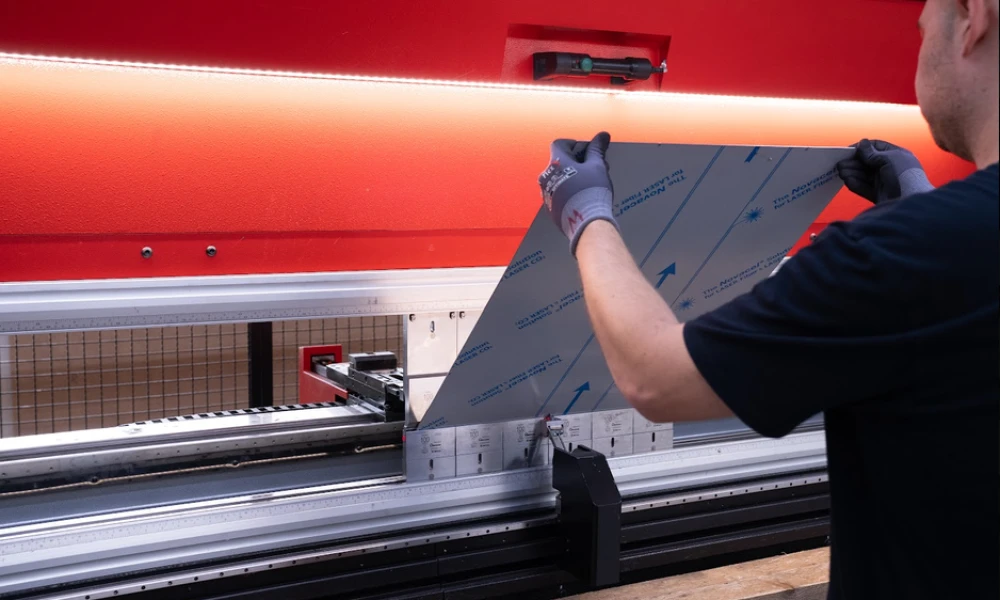
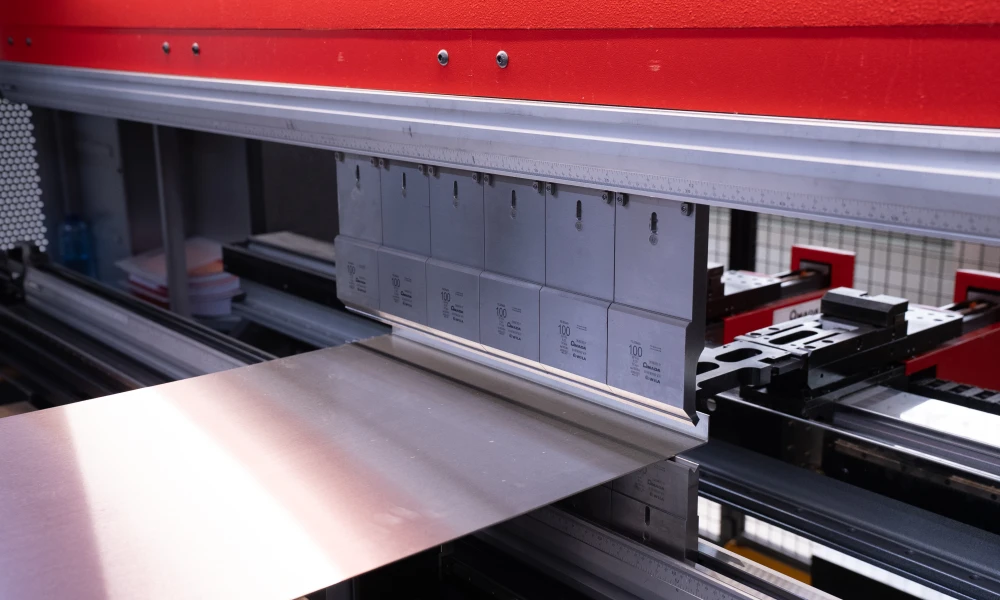
Beim Abkanten wird ein Aluminiumblech entlang einer Biegelinie dauerhaft umgeformt. An einer Abkantpresse wirken Oberwerkzeug und Unterwerkzeug zusammen, um einen Winkel beziehungsweise eine Folge von Kantungen herzustellen. So können beispielsweise Winkel, U-Geometrien, Gehäuse und Abdeckungen entstehen.
CNC-Abkanten bezeichnet die computergestützte Steuerung des Biegeprozesses. Die Programmierung unterstützt reproduzierbare Abläufe; sie ersetzt jedoch weder eine geeignete Werkstoffauswahl noch die Prüfung der konkreten Geometrie. Ein rechnerisch darstellbares Bauteil ist nicht automatisch mit jeder Werkzeugkombination herstellbar.
Der Innenradius beschreibt die Rundung auf der Innenseite der Biegung. Als Rückfederung wird die elastische Formänderung nach dem Entlasten bezeichnet. Beide Größen beeinflussen, wie das fertige Teil in seine vorgesehene Einbausituation passt.
Mit Passmaßen sind hier die funktionsentscheidenden Maße gemeint: etwa der lichte Abstand zwischen zwei Schenkeln, die Lage eines Lochbilds oder die Position einer Anlagefläche. Nicht jedes dieser Maße ist eine Passung im engeren technischen Sinn. Entscheidend ist, welche Abweichung Ihre Baugruppe tatsächlich zulässt.
Für einen technischen Einkäufer liegt der Nutzen nicht in einer möglichst langen Verfahrensbeschreibung. Er benötigt ein Angebot, das dieselbe Bauteilfunktion, Oberfläche und Prüfung abdeckt wie seine Anfrage. Für den Konstrukteur steht dagegen die Frage im Vordergrund, welche Geometriedetails die Herstellung begrenzen. Eine gemeinsame Anforderungsbasis verhindert, dass beide Seiten unterschiedliche Ausführungen beurteilen.
Legierung und Materialzustand gemeinsam festlegen
Warum die Angabe Aluminium nicht ausreicht
Die Werkstoffbezeichnung muss genauer sein als die Materialgruppe. Aluminiumlegierungen unterscheiden sich unter anderem in Festigkeit und Umformbarkeit; zusätzlich beeinflusst der Lieferzustand das Biegeverhalten. Zwei Bleche derselben Legierung können deshalb unterschiedliche Voraussetzungen für einen engen Radius mitbringen.
Ein Beispiel ist EN AW-5754, eine Aluminium-Magnesium-Legierung. Werkstoffdatenblätter unterscheiden bei dieser Legierung zwischen Zuständen wie H111 und H22 und nennen unterschiedliche Biegeempfehlungen. Daraus folgt keine pauschale Freigabe für ein bestimmtes Bauteil, wohl aber eine wichtige Anfrageregel: Legierung und Zustand gehören zusammen in die Unterlagen.
Auch EN AW-5083 oder aushärtbare Legierungen wie EN AW-6061 lassen sich nicht allein anhand ihrer Werkstoffnummer beurteilen. Eine höhere Festigkeit ist kein automatischer Vorteil für die Umformung. Die Materialwahl muss die Anforderungen an das fertige Bauteil und an seine Herstellung gleichzeitig erfüllen.
Was O, H und T für die Abstimmung bedeuten
Der Zustand O steht für weichgeglühtes Material. H-Bezeichnungen kennzeichnen verfestigte Zustände durch Kaltumformung, gegebenenfalls mit anschließender thermischer Behandlung. T-Bezeichnungen beschreiben definierte Wärmebehandlungszustände; die nachfolgenden Ziffern gehören zur vollständigen Angabe.
Bestellen Sie daher nicht nur ein vermeintlich gut biegbares Aluminium. Benennen Sie die vorgesehene Werkstoff-Zustands-Kombination oder beschreiben Sie die Anforderungen, wenn die Auswahl noch offen ist. Dazu gehören beispielsweise die Belastung, die Einsatzumgebung, eine spätere Verbindungstechnik und die gewünschte Oberfläche.
Ein Materialwechsel braucht eine bewusste Freigabe. Ein weicherer Zustand kann die Umformung erleichtern, aber für die spätere Funktion ungeeignet sein. Umgekehrt sollte eine bereits festgelegte hochfeste Ausführung nicht ohne Prüfung mit einer eng gekanteten Geometrie kombiniert werden.
Für den Einkauf ist außerdem wichtig, ob GEMTEC das Material beschaffen soll oder ob Sie Bleche beistellen. Bei Beistellmaterial sollten Werkstoff, Zustand, vorhandene Beschichtung und verfügbare Materialunterlagen eindeutig zugeordnet sein. Die bloße Ähnlichkeit zweier Tafeln ist keine ausreichende Grundlage für ihre Austauschbarkeit.
Biegeradius und Walzrichtung am Bauteil abstimmen
Der Innenradius ist keine universelle Faustzahl
Ein geeigneter Biegeradius hängt von Legierung, Zustand, Blechdicke, Biegerichtung und Verfahren ab. Deshalb ist eine einzige Radiusregel für sämtliche Aluminiumbleche keine belastbare Konstruktionsgrundlage. Empfehlungen aus Datenblättern müssen zu den angegebenen Werkstoff- und Prüfbedingungen passen.
Beim Biegen wird die Außenseite des Blechs gedehnt. Ein für das Material zu enger Radius kann die Umformfähigkeit überfordern. Den Radius größer auszuführen kann eine Lösung sein, muss aber mit dem verfügbaren Bauraum und den angrenzenden Bauteilen vereinbar bleiben.
Kennzeichnen Sie deshalb, ob ein Radius funktional festgelegt oder anpassbar ist. Bei einem Gehäuse kann eine Rundung frei gestaltbar sein; bei einer Aufnahme für ein Gegenstück begrenzt sie möglicherweise den nutzbaren Innenraum. Diese Unterscheidung hilft mehr als eine pauschal enge Vorgabe für alle Biegungen.
Walzrichtung und Biegelinie eindeutig unterscheiden
Die Orientierung zur Walzrichtung kann das Biegeergebnis beeinflussen. Für kritische Biegungen ist eine Biegelinie quer zur Walzrichtung häufig günstiger als eine parallel verlaufende Linie. Welche Ausrichtung erforderlich ist, muss jedoch zur konkreten Legierung, zum Zustand und zur Geometrie passen.
Markieren Sie eine notwendige Orientierung bereits für den Zuschnitt. Sonst kann eine auf Materialausnutzung ausgerichtete Anordnung der Teile einer für das Biegen vorgesehenen Orientierung widersprechen. Bei Bauteilen mit rechtwinklig zueinander verlaufenden Biegelinien lassen sich nicht alle Kantungen gleichzeitig quer zur Walzrichtung ausrichten.
In diesem Fall müssen die kritischen Biegungen einzeln bewertet werden. Mögliche Ansatzpunkte sind eine angepasste Geometrie, ein anderer Radius oder eine geeignete Werkstoff-Zustands-Kombination. Die Entscheidung gehört vor die Fertigungsfreigabe, nicht erst an die Presse.
Eine Schliffrichtung auf der Sichtfläche ist zudem eine eigenständige Vorgabe. Stimmen Sie dekorative Orientierung und materialbezogene Biegerichtung getrennt ab, statt beide Angaben unter dem unklaren Begriff Faserrichtung zusammenzufassen.
U-Kantteile: Innenmaß, Winkel und Bohrungen richtig definieren
Das Funktionsmaß aus der Montage ableiten
Bei einem U-förmigen Kantteil sollte klar sein, welches Gegenbauteil zwischen die Schenkel passt und wie es eingebaut wird. Wird es eingeschoben, von oben eingesetzt oder erst nach dem Verschrauben positioniert? Aus diesem Ablauf ergibt sich, welche Flächen und Abstände entscheidend sind.
Ein Innenmaß ohne Messort kann missverständlich bleiben. Legen Sie fest, zwischen welchen Flächen und auf welcher Höhe der Abstand gelten soll. Beschreiben Sie außerdem, ob das Maß über die gesamte Länge relevant ist oder nur in einem bestimmten Funktionsbereich.
Der Abstand unmittelbar oberhalb der Bodenradien kann anders zu beurteilen sein als die Öffnung an den freien Schenkelenden. Schon geometrisch führt ein abweichender Schenkelwinkel dazu, dass sich die Öffnungsweite mit der Messhöhe verändert. Deshalb sollten Innenweite, Schenkelwinkel und nutzbare Einstecktiefe zusammen betrachtet werden.
Fertigzustand und Prüfsituation festlegen
Geben Sie an, ob Ihre Maße am unbeschichteten oder am fertig oberflächenbehandelten Bauteil gelten. Eine nachträgliche Beschichtung kann funktionsrelevante Abstände verändern. Besonders bei eng aufeinander abgestimmten Gegenstücken muss die Oberfläche deshalb Teil der Maßplanung sein.
Auch die Prüfsituation braucht eine klare Definition. Soll das Kantteil frei liegend beurteilt werden oder in einer vereinbarten Aufnahme? Eine Montage, die Schenkel bewusst zusammenzieht, darf nicht stillschweigend zum Maßstab einer Prüfung am unbelasteten Einzelteil werden.
Vermeiden Sie widersprüchliche Maßketten. Werden Innenweite, Außenweite, Blechdicke und mehrere Winkel gleichzeitig ohne abgestimmte Bezüge vorgegeben, können unklare Prioritäten entstehen. Markieren Sie die funktionsentscheidenden Merkmale und lassen Sie die restliche Bemaßung dazu passend ausarbeiten.
Bohrungen nahe der Biegung gesondert betrachten
Bohrungen und Ausschnitte können sich verformen, wenn sie in den beeinflussten Biegebereich geraten. Für die Bewertung zählt nicht nur ein Abstand in der Abwicklung, sondern auch die spätere Lage im Kantteil. Die konkrete Werkzeugabstützung spielt ebenfalls eine Rolle.
Legen Sie eindeutig fest, von welcher Bezugskante oder Bezugsebene eine Bohrungsmitte bemaßt wird. Ein Abstand zur Biegelinie ist etwas anderes als ein Abstand zum Beginn des Radius. Bei einem Gegenbauteil mit festem Lochbild sollte die Beziehung zur Montageposition erkennbar sein.
Als Lösung kommen je nach Ausführbarkeit ein größerer Abstand, eine angepasste Geometrie oder eine Bearbeitung nach dem Abkanten infrage. Eine spätere Bohrbearbeitung ist allerdings nur sinnvoll, wenn das Werkzeug die Stelle erreicht und das Bauteil ausreichend gespannt werden kann. Ein Langloch ist ebenfalls nur dann geeignet, wenn die Funktion diese Änderung erlaubt.
Gegenbauteil und Einbauweg mitdenken
Betrachten Sie bei einer eingeschobenen Komponente nicht nur deren Endposition. Auch auf dem Weg dorthin muss ausreichend Freiraum bestehen. Ein Befestigungskopf, eine umgelegte Kante oder ein Einpressverbinder kann den nutzbaren Querschnitt lokal verkleinern, obwohl die nominelle Innenweite passend erscheint.
Beschreiben Sie deshalb, in welcher Reihenfolge Kantteil, Gegenstück und Befestigungselemente montiert werden. Sollen einzelne Komponenten später ausgewechselt werden, ist auch der Ausbauweg relevant. Diese Angaben helfen, eine geometrisch passende, aber ungünstig montierbare Ausführung frühzeitig zu erkennen.
Bei mehreren identischen Aufnahmen sollten Sie außerdem festlegen, ob alle Gegenstücke austauschbar sein müssen. Eine einmalige Anpassung an ein Muster ist etwas anderes als eine definierte Austauschbarkeit innerhalb einer Serie. Daraus ergibt sich, welche Merkmale besonders eindeutig toleriert und geprüft werden sollten.
Biegefolge und Werkzeugzugang prüfen
Ein schmales U mit hohen Schenkeln kann die Werkzeugzugänglichkeit einschränken. Entscheidend ist, ob beide Kantungen in einer geeigneten Reihenfolge hergestellt werden können und ob bereits gebogene Bereiche stören. Die Außenkontur allein zeigt diese Zusammenhänge nicht immer ausreichend.
Ergänzen Sie Ihre Anfrage daher um eine Ansicht der Einbausituation oder das relevante Gegenbauteil. Unsere Konstruktion kann darauf aufbauend mit Ihnen abstimmen, welche Maße unverändert bleiben müssen und welche Details für die Fertigung angepasst werden dürfen. So bleibt die Funktion der Ausgangspunkt einer möglichen Optimierung.
Risse, Druckstellen und Winkelabweichungen gezielt vorbeugen
Rissrisiken vor der Fertigung klären
Bei einem Riss im Biegebereich sollte nicht ausschließlich die Maschineneinstellung betrachtet werden. Zu prüfen sind die Werkstoff-Zustands-Kombination, der Radius, die Orientierung und der Zustand der Schnittkanten. Eine Änderung an nur einem Parameter kann deshalb am eigentlichen Problem vorbeigehen.
Für anspruchsvolle Geometrien kann ein vereinbartes Probeteil sinnvoll sein. Es sollte die kritischen Biegungen und das tatsächlich vorgesehene Material abbilden. Ein einfaches Muster aus einem anderen Zustand beantwortet die Frage nach der Herstellbarkeit des Serienteils nicht verlässlich.
Sichtseiten nicht erst bei der Abnahme benennen
Druckstellen können dort entstehen, wo das Blech mit dem Werkzeug in Kontakt kommt. Werkzeugausführung, Kontaktbedingungen und geeignete Schutzmaßnahmen beeinflussen diese Spuren. Schutzfolien oder spezielle Werkzeugsysteme sind mögliche Ansätze, deren Eignung für die jeweilige Biegeaufgabe geprüft werden muss.
Eine vorhandene Transportfolie ist nicht automatisch eine geeignete Schutzlösung für jeden Biegeprozess. Kennzeichnen Sie deshalb die Sichtseite und beschreiben Sie, welche Kontaktspuren zulässig sind. Bei anspruchsvollen Oberflächen erleichtert ein abgestimmtes Vergleichsmuster die Beurteilung.
Für bereits eloxierte Bleche ist die Oberfläche gesondert zu bewerten: Beim Umformen können feine Risse in der anodischen Schicht entstehen. Die grundsätzliche Biegbarkeit des Aluminiums bedeutet daher nicht automatisch, dass die dekorative Oberfläche unverändert bleibt. Die Reihenfolge von Umformung und Veredelung sollte vorab geklärt werden.
Den Endwinkel statt eines Maschinenwinkels vorgeben
Aluminium federt nach dem Entlasten elastisch zurück. Wie stark diese Rückfederung ausfällt, hängt unter anderem von Materialeigenschaften und Geometrie ab. Ein fester Korrekturwinkel für alle Aluminium-Kantteile ist deshalb keine verlässliche Vorgabe.
In der Zeichnung sollte der geforderte Winkel am fertigen, entlasteten Teil stehen. Die dafür notwendige Prozesseinstellung wird in der Fertigung festgelegt. Bei U-Teilen reicht eine isolierte Winkelkontrolle zudem nicht aus, wenn für die Montage die lichte Weite entscheidend ist.
Vereinbaren Sie bei kritischen Bauteilen, welche Merkmale vor einer Serienfreigabe geprüft werden sollen. Dazu können Innenweite, Winkel, Lochlage und Sichtfläche gehören. Der Umfang der Prüfung und eine gewünschte Dokumentation sollten bereits bei der Anfrage benannt werden.

Abnahmekriterien für Funktion und Optik trennen
Beschreiben Sie vorab, woran ein freigegebenes Teil erkannt wird. Für die Funktion können das die Einschiebbarkeit eines Gegenstücks, definierte Anlageflächen oder die Lage der Befestigungspunkte sein. Für die Optik gelten dagegen andere Kriterien, etwa vereinbarte Sichtbereiche und zulässige Bearbeitungsspuren. Beide Anforderungen sollten getrennt nachvollziehbar bleiben.
Eine erfolgreiche Probemontage ersetzt nicht automatisch die vereinbarte Maßprüfung. Umgekehrt beantwortet ein einzelner gemessener Winkel nicht jede Frage zur Montagefähigkeit. Legen Sie deshalb fest, welche Kombination aus Messung, Sichtprüfung und Funktionskontrolle für Ihr Bauteil benötigt wird und welche Ergebnisse dokumentiert werden sollen.
Bei Serienaufträgen sollte zudem klar sein, ob eine Bemusterung nur die Ausgangsausführung freigibt oder ob daraus weitere Prüfanforderungen für die laufende Fertigung folgen. Stimmen Sie den Umfang projektbezogen ab. Zusagen zu einer vollständigen Prüfung aller Teile oder zu speziellen Nachweisen gehören ausdrücklich in den Auftrag und sollten nicht aus allgemeinen Qualitätsformulierungen abgeleitet werden.
Aluminium abkanten oder ein Standardprofil einsetzen?
Wann ein individuell gekantetes Blech passt
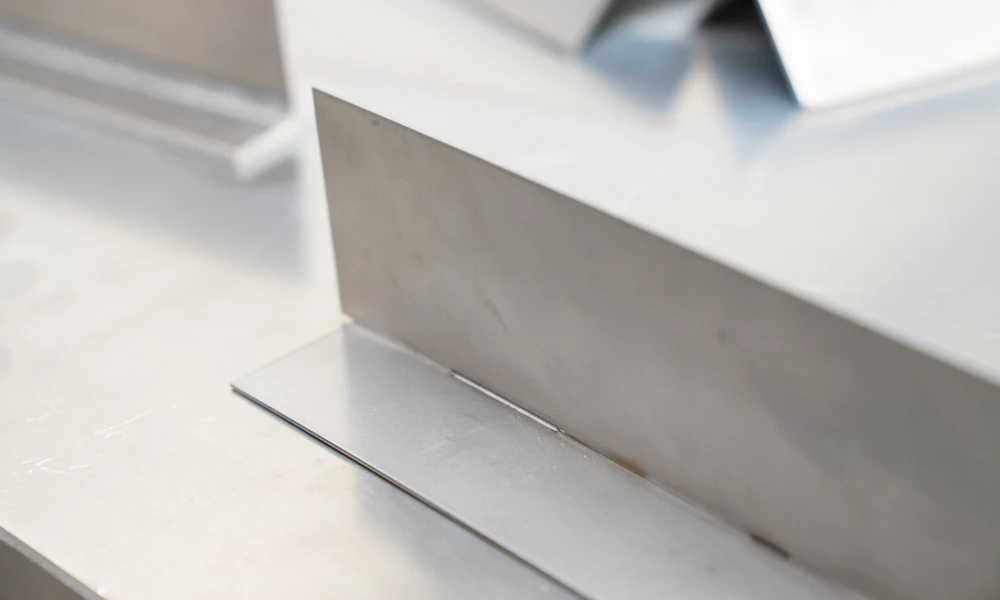
Ein Kantteil ist interessant, wenn Schenkellängen, Ausschnitte und Befestigungspunkte gemeinsam auf eine bestimmte Einbausituation abgestimmt werden sollen. Die Geometrie entsteht aus dem Zuschnitt und den nachfolgenden Biegungen. Das bietet Gestaltungsspielraum, verlangt aber eine sorgfältige Abstimmung der Biege- und Funktionsbereiche.
Für die Entscheidung sollten Sie nicht nur den Preis des Blechs betrachten. Relevante Positionen sind auch Zuschnitt, Rüstaufwand, Anzahl der Kantungen, Nachbearbeitung, Oberfläche und Prüfung. Bei mehreren Varianten kann die Vereinheitlichung einzelner Details die Angebotsprüfung vereinfachen.
Wann ein Standardprofil die passendere Grundlage ist
Ein verfügbares Standardprofil ist eine sinnvolle Vergleichsoption, wenn Querschnitt, Innenraum und Werkstoff zu Ihrer Funktion passen. Prüfen Sie dabei die tatsächlichen Abmessungen und Radien, statt von einer ähnlichen Außenform auf Austauschbarkeit zu schließen. Notwendige Bohrungen, Ausschnitte und Oberflächenarbeiten gehören ebenfalls in den Vergleich.
Ein gekantetes U und ein stranggepresstes U-Profil sind nicht automatisch konstruktiv gleichwertig. Materialzustand, Wandgeometrie und Eckbereiche können sich unterscheiden. Muss das Bauteil Lasten aufnehmen, braucht ein Wechsel der Ausführung eine entsprechende konstruktive Bewertung.
Unsere Empfehlung ist deshalb eine funktionsbezogene Gegenüberstellung: Welche Variante erfüllt die Anforderungen mit dem sinnvolleren Gesamtaufwand? Für eine individuell gekantete Ausführung stimmen wir bei GEMTEC die Zeichnung und die erforderlichen Bearbeitungsschritte mit Ihnen ab.
Angebote auf gleicher Grundlage vergleichen
Bitten Sie für den Vergleich um eine klare Zuordnung des Leistungsumfangs. Enthalten beide Varianten dieselbe Oberfläche, dieselben Bearbeitungen und denselben Prüfumfang? Ist eine benötigte Musterfreigabe berücksichtigt, und bezieht sich das Angebot auf denselben Zeichnungsstand? Erst dann lassen sich unterschiedliche Lösungswege wirtschaftlich gegeneinander abwägen.
Unterscheiden Sie auch zwischen einmaligem Vorbereitungsaufwand und wiederkehrenden Fertigungsschritten. Für ein Einzelteil kann eine andere Ausführung sinnvoll sein als für regelmäßige Abrufe. Ein vermeintlich günstigeres Halbzeug ist nicht automatisch die günstigere Gesamtlösung, wenn es mehr Bearbeitung oder Montageaufwand benötigt.
Vom Zuschnitt bis zur montagegerechten Baugruppe
Abwicklung und Fertigteil aufeinander abstimmen
Die Abwicklung ist die flache Ausgangsgeometrie des späteren Kantteils. Ihre Berechnung berücksichtigt die Umformung im Biegebereich. Ein im CAD hinterlegter Standardwert ist deshalb nicht automatisch für jede reale Werkzeug-Material-Kombination passend.
Der K-Faktor beschreibt die Lage der neutralen Faser relativ zur Blechdicke. Er beeinflusst die Berechnung der Abwicklung und kann eine Anpassung an den tatsächlichen Biegeprozess erfordern. Für Ihre Anfrage ist entscheidend, ob eine mitgelieferte Abwicklung verbindlich ist oder als Ausgangspunkt für die fertigungstechnische Abstimmung dient.
Achten Sie auf die Übereinstimmung von Modell und Zeichnung. Das Modell beschreibt die Geometrie; die Zeichnung ergänzt beispielsweise Toleranzen, Oberflächen und Prüfbezüge. Widersprechen sich beide, sollte der Vorrang vor der Fertigung schriftlich geklärt werden. Ein stillschweigendes Arbeiten nach der jeweils bequemeren Datei schafft vermeidbaren Interpretationsspielraum.
Weitere Bearbeitung rechtzeitig einplanen
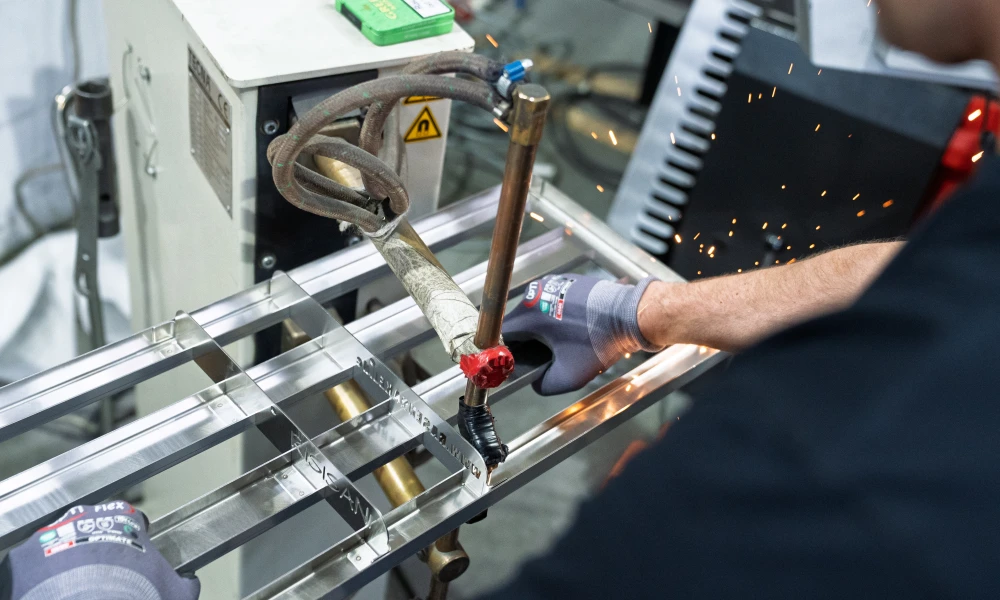
Bei GEMTEC lassen sich Laserzuschnitt, Abkanten und Entgraten mit weiteren Leistungen verbinden. Gewinde und Senkungen, Schweißarbeiten, Oberflächenveredelung oder Baugruppenmontage werden nach dem benötigten Lieferumfang eingeplant. Nicht jeder Auftrag benötigt alle Schritte.
Die Reihenfolge sollte sich an Funktion und Zugänglichkeit orientieren. Eine Bohrung, eine Beschichtung oder eine Verbindung darf nicht isoliert geplant werden, wenn sie anschließende Arbeitsschritte beeinflusst. Benennen Sie deshalb bereits in der Anfrage, ob ein einzelnes Kantteil oder eine weiterverarbeitete Einheit geliefert werden soll.
Für Projektleiter ist der Freigabestand dabei besonders wichtig. Änderungen an Radius, Material oder Oberfläche können weitere Unterlagen betreffen. Halten Sie fest, welche Zeichnung und welches Modell gelten, und führen Sie spätere Anpassungen eindeutig nach.
Verpackung als Teil der Oberflächenanforderung
Legen Sie fest, welche Flächen während Transport und innerbetrieblicher Bereitstellung geschützt bleiben müssen. Bei Sichtteilen ist es sinnvoll, die Entnahme und Handhabung am Montageplatz mitzudenken. Der Schutz sollte nicht schon deshalb unpraktisch werden, weil für jeden weiteren Arbeitsschritt empfindliche Flächen unnötig freigelegt werden müssen.
Bei ähnlichen Varianten hilft eine eindeutige Kennzeichnung der Verpackungseinheiten. Stimmen Sie ab, wie Artikelnummer, Variante und Zeichnungsstand zugeordnet werden sollen. Das erleichtert dem Wareneingang und der Montage die Zuordnung, ohne eine Kennzeichnung direkt auf der Sichtfläche vorauszusetzen.
Welche Informationen benötigen wir für Ihre Anfrage?
Eine belastbare Anfrage beschreibt das Bauteil, seine Funktion und den gewünschten Lieferzustand. Sie müssen dabei keine Maschineneinstellungen vorgeben. Hilfreicher sind eindeutige Anforderungen und eine Kennzeichnung der noch offenen Entscheidungen.
Diese Angaben sollten enthalten sein:
- Zeichnung, Skizze oder CAD-Modell mit erkennbarem Änderungsstand sowie eine vorhandene Abwicklung mit Hinweis auf ihre Verbindlichkeit.
- Legierung, Materialzustand und Blechdicke; bei offener Werkstoffwahl die relevanten Einsatz- und Belastungsbedingungen.
- Stückzahl und Varianten, gewünschter Innenradius, Winkel sowie funktionsentscheidende Maße mit ihren Bezügen und zulässigen Abweichungen.
- Sichtseite, Oberflächenanforderung und Fertigzustand, einschließlich einer bereits vorhandenen Beschichtung.
- Lage kritischer Bohrungen, Gegenbauteile und Montageanforderungen sowie benötigte Weiterverarbeitung.
- Terminwunsch, Prüf- und Dokumentationsbedarf sowie Anforderungen an Verpackung und Lieferung.
Bei einem U-Kantteil ergänzen Sie die definierte Messhöhe der Innenweite und die erforderliche Einstecktiefe. Beschreiben Sie außerdem, welche Bohrungen zu einem Gegenbauteil passen müssen. Dadurch lässt sich die Prüfung auf die Merkmale ausrichten, die über die spätere Montage entscheiden.
Kennzeichnen Sie offene Punkte ausdrücklich als abzustimmen. Ein noch nicht festgelegter Radius ist leichter zu klären als zwei widersprüchliche Radiusangaben in Zeichnung und Modell. Für die Angebotsphase sollte ebenfalls deutlich sein, welche Angaben bereits freigegeben sind und welche noch geändert werden können.
Eine technische Rückfrage konkret formulieren
Statt nur um ein Angebot für ein Aluminium-U zu bitten, können Sie die Prüfaufgabe benennen: Bitte bewerten Sie die vorgesehene Werkstoff-Zustands-Kombination und die Herstellbarkeit der U-Geometrie. Das angegebene Innenmaß gilt im bezeichneten Messbereich nach der Oberflächenbehandlung. Die markierten Bohrungen müssen zum beigefügten Gegenbauteil passen; Änderungen an diesen Positionen benötigen eine Freigabe.
Ergänzen Sie, welche konstruktiven Alternativen geprüft werden dürfen. Ein anpassbarer Radius oder eine verschiebbare Nebenbohrung kann Spielraum eröffnen, ohne die Kernfunktion zu verändern. Die Entscheidung darüber bleibt nachvollziehbar, wenn Vorschlag und Freigabe getrennt dokumentiert sind.
Ihr Ansprechpartner in Königs Wusterhausen und Berlin-Brandenburg
Als GEMTEC GmbH sind wir seit 1992 in der Metallbearbeitung tätig und haben unseren Sitz in Königs Wusterhausen in Brandenburg. Für Projekte aus Berlin-Brandenburg ebenso wie für bundesweite Anfragen verbinden wir die technische Beratung mit unserem Leistungsspektrum in der Blechbearbeitung.
Im Gespräch klären wir die Anforderungen an Ihr Bauteil und den vorgesehenen Leistungsumfang. Relevant sind die benötigten Fertigungsschritte, die Freigaben und die vereinbarte Lieferform. Ob eine persönliche Abstimmung, Musterbewertung oder weitergehende Projektbegleitung sinnvoll ist, richtet sich nach der Aufgabe.
FAQ: Häufige Fragen zum Abkanten von Aluminium
Wer kantet Aluminiumbleche nach Zeichnung und prüft die vorgesehene Geometrie vor der Fertigung?
Bei GEMTEC erhalten Sie CNC-Abkanten und Unterstützung durch unsere Konstruktion. Für die technische Abstimmung benötigen wir Zeichnung oder CAD-Daten sowie Angaben zu Material, Zustand, Stückzahl und Funktionsmaßen. Biegeradien, Werkzeugzugang und benötigte Weiterverarbeitung lassen sich so vor der Beauftragung beziehungsweise Fertigungsfreigabe klären.
Wie lassen sich Risse, Druckstellen und unpassende Winkel an Aluminium-Kantteilen vermeiden?
Entscheidend ist die abgestimmte Kombination aus Werkstoff, Zustand, Radius, Orientierung und Prozess. Sichtseiten und zulässige Kontaktspuren sollten vorab feststehen. Der geforderte Endwinkel wird am entlasteten Bauteil definiert; bei kritischen Geometrien sollten Sie ein Probeteil und eine Prüfung der Funktionsmaße vereinbaren. Eine pauschale Fehlerfreiheitsgarantie ersetzt diese Abstimmung nicht.
Aluminium abkanten oder ein Standardprofil einsetzen: Was passt besser zu meinem Bauteil?
Ein Kantteil bietet sich für individuell abgestimmte Schenkel, Konturen und Befestigungspunkte an. Ein Standardprofil ist eine Vergleichsoption, wenn sein tatsächlicher Querschnitt und Werkstoff zur Funktion passen. Vergleichen Sie beide Varianten einschließlich Nachbearbeitung, Oberfläche, Prüfung und Montage. Eine ähnliche U-Form allein belegt keine Austauschbarkeit.
Wie stimme ich Legierung, Materialzustand, Radius, Sichtseite und Funktionsmaße mit dem Fertiger ab?
Führen Sie diese Angaben in einem einheitlichen, freigegebenen Zeichnungsstand zusammen. Kennzeichnen Sie feste Anforderungen und veränderbare Details getrennt. Beschreiben Sie die Funktion kritischer Maße sowie den Zustand, in dem geprüft werden soll. Anhand dieser Unterlagen stimmen wir mit Ihnen die fertigungsgerechte Ausführung ab.
Wie frage ich ein U-förmiges Aluminium-Kantteil mit definiertem Innenmaß und Bohrungen nahe der Biegung an?
Senden Sie eine Zeichnung oder ein Modell mit Innenweite, Messhöhe, Schenkelhöhen, Radien und eindeutig bemaßtem Lochbild. Ergänzen Sie Materialzustand, Blechdicke, Sichtseite, Oberfläche, Stückzahl und Terminwunsch. Benennen Sie das Gegenbauteil und markieren Sie biegenahe Bohrungen, damit ihre Lage und die geeignete Bearbeitungsfolge geprüft werden können.
Aluminium abkanten mit klaren Funktionsanforderungen
Wer Aluminium abkanten lassen möchte, sollte nicht bei Winkel und Blechdicke stehen bleiben. Legierung, Materialzustand, Innenradius und Oberfläche bilden die Grundlage; eindeutige Funktionsmaße machen die spätere Passung prüfbar. Bei U-Kantteilen verdienen Messhöhe, Schenkelstellung und biegenahe Bohrungen besondere Aufmerksamkeit.
Für Ihre Entscheidung zählt das fertige Bauteil in der vorgesehenen Montage. Eine frühe Abstimmung zeigt, welche Vorgaben unverändert bleiben müssen und wo sich die Konstruktion sinnvoll an die Fertigung anpassen lässt.
Senden Sie GEMTEC Ihre Zeichnung oder CAD-Daten mit Materialangaben, Stückzahl, Oberflächenwunsch und Terminvorstellung. Markieren Sie kritische Innenmaße und Bohrungen sowie noch offene Fragen. Auf dieser Grundlage stimmen wir die Ausführung und den erforderlichen Leistungsumfang mit Ihnen ab.
Passende Anschlussbereiche bei GEMTEC
Konstruktion: Unsere technische Beratung unterstützt Sie dabei, Funktion, Bemaßung und fertigungsgerechte Geometrie zusammenzuführen. Das ist besonders relevant, wenn ein Gegenbauteil den verfügbaren Innenraum bestimmt.
Laserzuschnitt: Die abgestimmte flache Kontur bildet den Ausgangspunkt für das Kantteil. Biegelinien, Ausschnitte und eine erforderliche Materialorientierung sollten bereits in der Vorbereitung berücksichtigt werden.
Oberflächenveredelung: Klären Sie die gewünschte Optik und den Fertigzustand gemeinsam mit den Passmaßen. So werden Sichtflächen und Funktionsbereiche nicht getrennt voneinander geplant.
Sie möchten mehr über unsere Fertigungsmöglichkeiten erfahren oder ein konkretes Projekt besprechen?