Metall stanzen lassen: Geometrie, Stückzahl und Werkzeugkosten prüfen

Die Wirtschaftlichkeit von Stanzteilen hängt nicht allein von der Stückzahl ab. Entscheidend sind Werkzeugbedarf, Geometrie, Material, Fertigungslose, Lieferabrufe und der vollständige Lieferzustand. Der Artikel unterstützt den Leser dabei, diese Angaben zu strukturieren und Stanzen, Laserzuschnitt oder eine kombinierte Bearbeitung bei GEMTEC anzufragen.
Wer Metall stanzen lassen möchte, sollte Geometrie, Werkstoff, Stückzahl und Werkzeugbedarf gemeinsam bewerten. Wiederkehrende Lochbilder können für das Stanzen sprechen; variable Konturen oder häufige Änderungen können Laserschneiden wirtschaftlicher machen. Entscheidend ist nicht ein vermeintlicher Mindestumfang, sondern der vollständige Aufwand bis zum benötigten Lieferzustand.
Bei GEMTEC können Sie Stanztechnik, Laserzuschnitt und die anschließende Blechbearbeitung gemeinsam anfragen. Für eine belastbare Bewertung benötigen wir Zeichnung, Material, Blechdicke, Funktionsmaße, Mengenplanung und Oberflächenanforderungen. Klären Sie außerdem, ob vorhandene Werkzeuge nutzbar sind oder bauteilspezifische Werkzeuge erforderlich werden. Einmalkosten, Kosten je Fertigungslos und laufende Stückkosten sollten dabei getrennt betrachtet werden.
Kurz erklärt: Was bedeutet Metall stanzen?
Beim trennenden Stanzen wird Blech mechanisch zwischen Stempel und Matrize getrennt. Beim Lochen entsteht eine Öffnung; beim Ausschneiden wird die gewünschte Außenkontur aus dem Ausgangsmaterial herausgelöst. Umformoperationen können ergänzend hinzukommen, sind aber nicht mit dem eigentlichen Trennvorgang gleichzusetzen.
Der Schneidspalt bezeichnet den Abstand zwischen den zusammenwirkenden Schneidkanten. Seine Auslegung beeinflusst das Schneidergebnis und muss zu Werkstoff, Blechdicke und Werkzeug passen. Eine gestanzte Schnittkante ist deshalb nicht automatisch gratfrei oder ohne weitere Bearbeitung einsatzbereit.

Nicht jeder Stanzauftrag braucht ein neues Sonderwerkzeug
Bei der CNC-Stanzbearbeitung lassen sich geeignete Konturen mit unterschiedlichen Werkzeugen und programmierten Positionen erzeugen. Für wiederkehrende Grundformen kommen Standardwerkzeuge infrage. Ob passende Werkzeuge vorhanden sind, muss für die konkrete Geometrie und Materialstärke geprüft werden.
Sonderwerkzeuge und Folgeverbundwerkzeuge sind davon zu unterscheiden. Ein Folgeverbundwerkzeug verteilt die Bearbeitung eines Bauteils auf aufeinanderfolgende Stationen; das Teil durchläuft diese schrittweise. Solche Werkzeugkonzepte müssen anhand von Bauteil, erwarteter Menge und Änderungsrisiko bewertet werden, nicht allein anhand des Begriffs „Stanzen“.
Geometrie und Material: Was muss vor der Anfrage feststehen?
Außenkontur, Lochbild und Funktion gemeinsam beschreiben
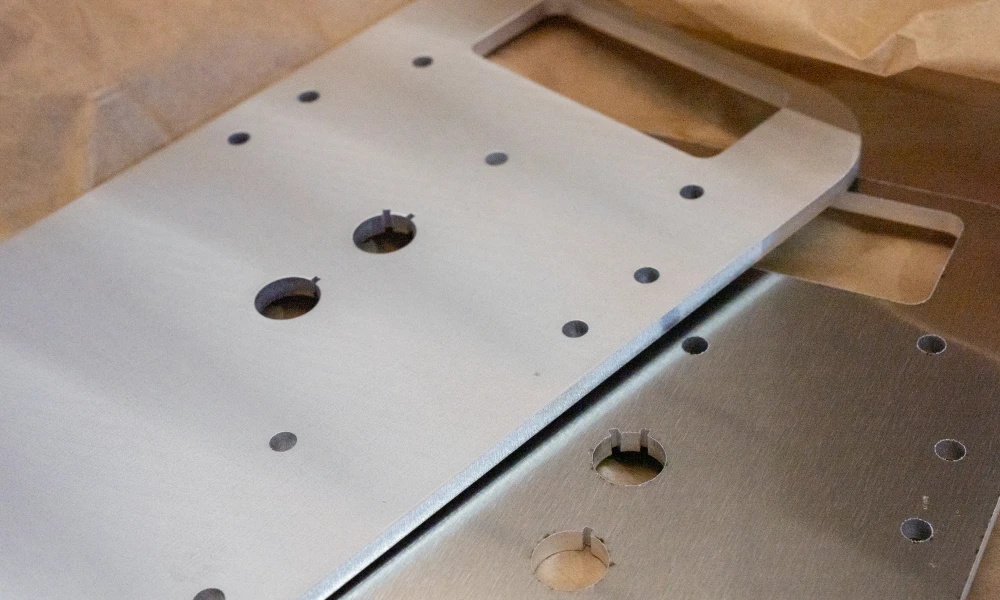
Für eine Fertigungsentscheidung genügt die Außenabmessung nicht. Entscheidend ist, welche Öffnungen, Langlöcher, Stege und Ausschnitte vorhanden sind und welche davon eine Funktion erfüllen. Ein Befestigungsloch verlangt eine andere Betrachtung als eine rein gestalterische Öffnung.
Kennzeichnen Sie deshalb Funktionsmaße und Bezugskanten eindeutig. Bei einer Montageplatte kann beispielsweise die Lage mehrerer Löcher zueinander wichtiger sein als ein äußerer Rand. Dieses Beispiel beschreibt eine Planungssituation, keine bestimmte Ausführung oder Kundenreferenz.
Wiederkehrende Lochformen sind ein Anlass, vorhandene Werkzeugmöglichkeiten zu prüfen. Unterschiedliche Durchmesser und viele Sonderkonturen können dagegen zusätzliche Werkzeugwechsel oder andere Bearbeitungsschritte erforderlich machen. Fragen Sie nach technisch zulässigen Vereinheitlichungen, ohne die Funktion eigenständig zu verändern.
Kleine Löcher, schmale Stege und Biegezonen prüfen
Ein kleiner Lochdurchmesser lässt sich nicht unabhängig von Materialdicke und Werkzeug beurteilen. Ebenso sollten schmale Stege, dicht benachbarte Ausschnitte und Öffnungen nahe einer späteren Biegung gesondert betrachtet werden. Allgemeine Mindestabstände ersetzen keine Prüfung des konkreten Bauteils.
Beschreiben Sie die spätere Montage- und Biegesituation, nicht nur den flachen Zuschnitt. Wird eine Öffnung nach dem Abkanten zur Positionierung genutzt, muss ihre Lage im fertigen Bauteil stimmen. Die fertigungsgerechte Auslegung sollte daher vor der Freigabe einer Serie abgeschlossen sein.
Varianten mit gemeinsamem Lochbild bündeln
Prüfen Sie bei einer Teilefamilie, welche Merkmale tatsächlich identisch sind. Gleiche Lochformen können trotz unterschiedlicher Außenkonturen gemeinsame Werkzeugmöglichkeiten eröffnen. Unterschiedliche Materialien, Blechdicken oder Oberflächenanforderungen können diese Gemeinsamkeit jedoch wieder einschränken.
Ein Planungsbeispiel: Mehrere Abdeckungen unterscheiden sich nur durch zusätzliche Anschlussöffnungen. Für die Anfrage sollten Sie gemeinsame Merkmale und Varianten getrennt kennzeichnen. So lässt sich untersuchen, ob wiederkehrende Elemente gestanzt und variable Bereiche gelasert werden können. Daraus ergibt sich noch kein zugesagter Preisvorteil; die wirtschaftliche Bewertung bleibt Teil der Projektklärung.
Werkstoffbezeichnung statt pauschaler Materialangabe
„Stahl“, „Edelstahl“ oder „Aluminium“ bezeichnet zunächst eine Werkstoffgruppe. Für die Auslegung werden die konkrete Werkstoffbezeichnung, die Blechdicke und gegebenenfalls der Lieferzustand benötigt. Zusätzliche Vorgaben zur Ausgangsoberfläche oder Schutzfolie gehören ebenfalls in die Anfrage.
Unser Stanzangebot umfasst Stahl, Edelstahl, Aluminium und Buntmetalle. Daraus folgt jedoch keine pauschale Zusage für jede Legierung, Dicke oder Kontur. Die Machbarkeit bleibt bauteilbezogen und muss mit den Anforderungen an Schnittkante, Oberfläche und Weiterverarbeitung zusammenpassen.
Bei sichtbaren Flächen sollten Sie die Sichtseite und zulässige Bearbeitungsspuren angeben. Bei vorbeschichtetem Material ist außerdem zu klären, wie die Beschichtung den Bearbeitungsprozess beeinflusst und welcher Zustand an geschnittenen Kanten benötigt wird. Eine dekorative Oberfläche und eine funktionierende Schnittkante sind getrennte Anforderungen.
Metall stanzen lassen: Werkzeugkosten und Stückkosten richtig vergleichen
Einmalkosten nach ihrem tatsächlichen Zweck aufschlüsseln
Zu projektbezogenen Einmalkosten können Datenaufbereitung, Programmierung, Werkzeugauslegung, neue Werkzeuge, Einfahren und vereinbarte Musterprüfungen gehören. Diese Positionen fallen nicht bei jedem Auftrag vollständig an. Entscheidend ist, welche Leistungen für Ihr Bauteil tatsächlich erforderlich sind.
Lassen Sie erläutern, ob eine Werkzeugposition ein Standardwerkzeug, eine Sonderkontur oder ein umfangreicheres Werkzeugkonzept betrifft. Ebenso wichtig ist, welche Anpassungen und Prüfungen darin enthalten sind. Ein zusammengefasster Betrag ohne Leistungsbeschreibung erschwert die spätere Bewertung von Änderungen und Folgeaufträgen.
Ein gespeichertes Bearbeitungsprogramm ersetzt kein verschleißendes Werkzeug. Umgekehrt bedeutet eine neue Zeichnungsnummer nicht automatisch, dass sämtliche Werkzeuge neu beschafft werden müssen. Fragen Sie gezielt, welche vorhandenen Elemente weiterverwendet werden können.
Laufende Kosten bis zum definierten Lieferzustand betrachten
Der reine Stanzvorgang ist nur ein Teil der Kalkulation. Materialeinsatz, Bearbeitungszeit, Handhabung, Entgraten, weitere Arbeitsgänge, Prüfung und Verpackung können den Aufwand ebenfalls bestimmen. Vergleichen Sie deshalb immer Bauteile mit demselben Lieferumfang.
Ein Rohstanzteil ist nicht mit einem montagebereiten Bauteil vergleichbar. Fehlen im günstigeren Angebot Kantenbearbeitung, Gewinde oder Oberfläche, entstehen diese Kosten möglicherweise später in Ihrem eigenen Betrieb. Die entscheidende Frage lautet, welcher Fertigungsweg die vereinbarte Funktion vollständig abdeckt.
Berücksichtigen Sie auch den Materialverbrauch einschließlich technisch notwendiger Restflächen. Eine kompakte Außenkontur allein sagt noch nichts über die wirtschaftliche Anordnung auf dem Ausgangsmaterial aus. Eine mögliche Verbesserung der Materialausnutzung sollte gemeinsam mit Werkzeugbedarf und Bearbeitungsfolge bewertet werden.
Rüstkosten gehören zum Fertigungslos, nicht automatisch zum Abruf
Ein Fertigungslos ist die zusammenhängend produzierte Menge. Eine Abrufmenge bezeichnet dagegen die angeforderte Liefermenge. Beide können identisch sein, müssen es aber nicht.
Werden mehrere Lieferabrufe aus einer vorab gefertigten Menge bedient, entsteht nicht zwangsläufig für jede Lieferung ein neuer Rüstvorgang. Wird dagegen jeder Abruf separat produziert, kann wiederkehrendes Einrichten relevant werden. Dafür müssen Lagerung, Materialbindung und das Risiko späterer Zeichnungsänderungen anders bewertet werden.
Fragen Sie deshalb nicht nur nach dem Preis für eine Jahresmenge. Beschreiben Sie, wie diese Menge voraussichtlich gefertigt und ausgeliefert werden soll. Erst damit wird erkennbar, welche Kosten einmalig, je Produktionslauf oder je Lieferung anfallen.
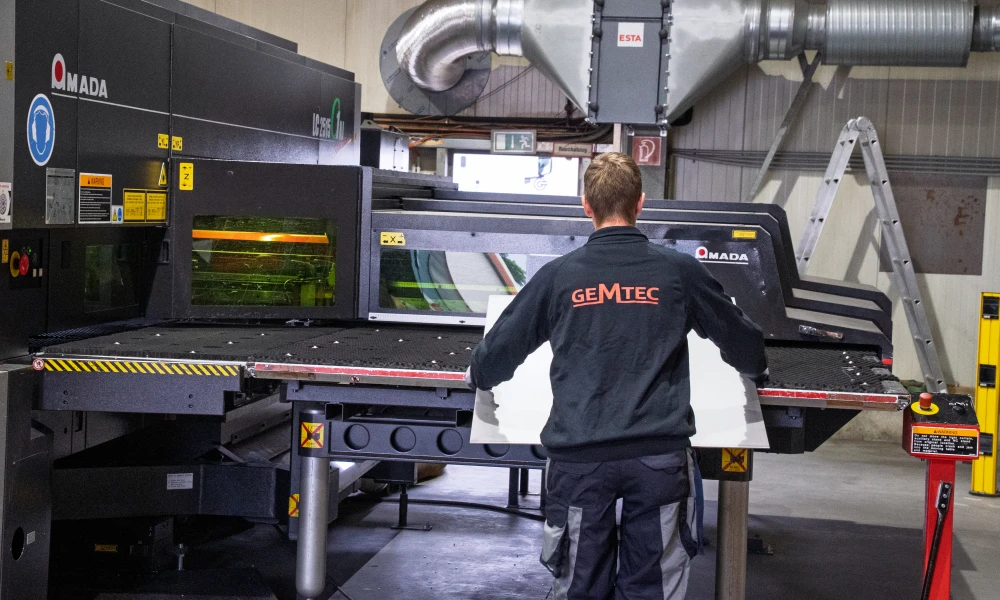
Werkzeugfreigabe und Bauteilfreigabe auseinanderhalten
Eine bestätigte Werkzeugausführung beantwortet nicht automatisch alle Fragen zum fertigen Bauteil. Vereinbaren Sie deshalb, anhand welcher Zeichnung und welcher Merkmale ein Muster bewertet wird. Für die Freigabe sollten auch Folgeoperationen berücksichtigt werden, sofern diese die entscheidenden Eigenschaften verändern können.
Offene Punkte brauchen eine eindeutige Zuständigkeit. Halten Sie fest, wer Änderungen bewertet und wer die Freigabe erteilt. Falls ein Termin nur erreichbar wäre, indem Material oder Werkzeuge bereits vor Abschluss der Prüfung vorbereitet werden, müssen Voraussetzungen und Risiken ausdrücklich besprochen werden. Ein gewünschter Liefertermin ersetzt diese Entscheidung nicht.
Werkzeugnutzung über die erste Bestellung hinaus klären
Bei bauteilspezifischen Werkzeugen sollten Sie Nutzung, Aufbewahrung und Instandhaltung vor der Beauftragung besprechen. Halten Sie fest, welche Regelung für Nachschärfen, Ersatz, Änderungen und eine längere Produktionspause vorgesehen ist. Ebenso gehört die Zuordnung zum freigegebenen Bauteilstand in die Abstimmung.
Diese Punkte sind keine automatisch enthaltenen Leistungen. Sie müssen Bestandteil der jeweiligen Vereinbarung werden. Besonders bei wiederkehrenden Bestellungen verhindert eine klare Beschreibung, dass unterschiedliche Erwartungen erst beim nächsten Abruf sichtbar werden.
Eine einfache Kostenlogik für die Angebotsprüfung
Für eine erste Gegenüberstellung können Sie die Gesamtkosten gedanklich in vier Blöcke zerlegen: projektbezogene Einmalkosten, Kosten der Fertigungslose, mengenabhängige Teilekosten und zusätzlich vereinbarte Lieferleistungen. Achten Sie darauf, keine Position doppelt zu berücksichtigen.
Vergleichbar wird der Preis erst bei gleichem Umfang. Nutzen Sie für beide Fertigungswege denselben Zeichnungsstand, dieselben Mengen, dieselbe Prüfanforderung und denselben Lieferzustand. Andernfalls vergleichen Sie unterschiedliche Leistungen statt unterschiedliche Verfahren.
Angebote in drei Schritten lesen
Prüfen Sie zuerst den technischen Umfang: Entsprechen Zeichnungsrevision, Werkstoff, Toleranzen und Lieferzustand Ihrer Anfrage? Lesen Sie anschließend die Mengenbasis: Bezieht sich der Preis auf einen Produktionslauf, mehrere getrennte Lose oder eine erwartete Gesamtmenge?
Betrachten Sie zuletzt Einmalkosten, optionale Leistungen und Voraussetzungen für Wiederholbestellungen. Dabei müssen keine internen Maschinenstundensätze oder vertraulichen Kalkulationsdetails offengelegt werden. Für Ihre Entscheidung genügt eine verständliche Zuordnung der angebotenen Leistung und der Bedingungen, unter denen der Preis gilt. Unklare Positionen sollten vor der Bestellung geklärt werden.
Stückzahl und Abrufmengen: Welche Serie rechtfertigt welchen Aufwand?
Eine hohe prognostizierte Jahresmenge ist noch keine sichere Grundlage für eine Werkzeuginvestition. Entscheidend ist, welcher Anteil tatsächlich benötigt wird, wie stabil die Konstruktion bleibt und über welchen Zeitraum die Teile abgerufen werden. Unterscheiden Sie deshalb zwischen verbindlicher Menge und Planung.
Für eine belastbare Anfrage empfiehlt sich die Trennung in Erstbedarf, realistische Folgemengen und mögliche Erweiterungen. So lässt sich bewerten, ob ein Werkzeug bereits für den ersten Auftrag sinnvoll ist oder erst bei bestätigtem Serienbedarf. Eine mögliche Mehrmenge sollte nicht stillschweigend als sichere Abnahme behandelt werden.
Die wirtschaftliche Schwelle ist keine feste Stückzahl
Hat ein Fertigungsweg höhere Einmalkosten, aber niedrigere laufende Kosten, kann sich der zusätzliche Aufwand über die Menge ausgleichen. Vereinfacht ergibt sich die rechnerische Schwelle aus den zusätzlichen Fixkosten geteilt durch die Einsparung je Teil. Das gilt nur bei vergleichbarem Leistungsumfang und hinreichend konstanten Kostenansätzen.
Ändern sich Losgrößen, Materialpreise, Nacharbeit oder Werkzeugbedarf, muss der Vergleich angepasst werden. Gibt es keine laufende Einsparung, lässt sich eine höhere Anfangsinvestition auch nicht allein durch zusätzliche Stückzahlen rechtfertigen. Eine allgemeingültige Mindestmenge fürs Stanzen gibt es nicht.
Änderungsrisiken vor der Werkzeugfreigabe bewerten
Bei einem noch nicht freigegebenen Lochbild kann eine spätere Änderung zusätzliche Arbeit am Programm, Werkzeug oder Prüfablauf auslösen. Lassen Sie deshalb den Entwicklungsstand erkennen. Eine Anfrage zur ersten Machbarkeit ist etwas anderes als eine verbindlich freigegebene Serienzeichnung.
Ein flexibel gefertigtes Muster kann die Funktion prüfen helfen. Es belegt aber nicht automatisch die Schnittkantenqualität oder Prozessfähigkeit eines späteren Stanzablaufs. Vereinbaren Sie daher, welche Merkmale beim Übergang zur Serie erneut bewertet werden sollen.
Stanzen oder Laserschneiden: Was passt zu Stückzahl und Kontur?
Wann Stanzen in die engere Auswahl gehört
Stanzen verdient eine genaue Prüfung, wenn gleiche Konturelemente häufig wiederkehren und dafür geeignete Werkzeuge verfügbar oder wirtschaftlich beschaffbar sind. Das gilt beispielsweise für wiederholte Lochbilder. Auch zusätzliche, werkzeuggebundene Formelemente können die Auswahl beeinflussen.
Nicht jede Geometrie wird dabei mit einem einzigen Hub vollständig hergestellt. Die Zahl der Bearbeitungsschritte, Werkzeugwechsel und notwendigen Folgeoperationen gehört in den Vergleich. Bewerten Sie das konkrete Bearbeitungskonzept, nicht eine pauschale Geschwindigkeitsbehauptung.
Bei Konturen aus mehreren aufeinanderfolgenden Hüben ist zusätzlich die gewünschte Kantenbeschaffenheit wichtig. Beim Nibbeln entsteht eine Kontur durch überlappende Stanzhübe. Das ist von einem einzelnen formgebenden Schnitt mit einem passenden Konturwerkzeug zu unterscheiden.
Besprechen Sie deshalb, welche sichtbaren Konturübergänge zulässig sind und ob nachfolgende Bearbeitung vorgesehen ist. Die Möglichkeit, eine Form grundsätzlich zu erzeugen, beantwortet noch nicht die Frage, ob das Ergebnis unmittelbar Ihrer Zeichnung und dem gewünschten Oberflächenbild entspricht.
Wann Laserschneiden Vorteile bieten kann
Laserschneiden trennt Material thermisch mit einem geführten Laserstrahl und benötigt kein konturspezifisches Stanzwerkzeug. Das kann bei wechselnden Geometrien, Entwicklungsständen und frei verlaufenden Konturen vorteilhaft sein. Programmierung, Einrichtung, Schneidzeit und Nachbearbeitung bleiben dennoch zu berücksichtigen.
Auch größere Serien können sinnvoll per Laser gefertigt werden. Umgekehrt kann eine kleine Menge mit passenden Standardwerkzeugen für das Stanzen infrage kommen. Die Stückzahl allein entscheidet nicht, welches Verfahren wirtschaftlicher ist.
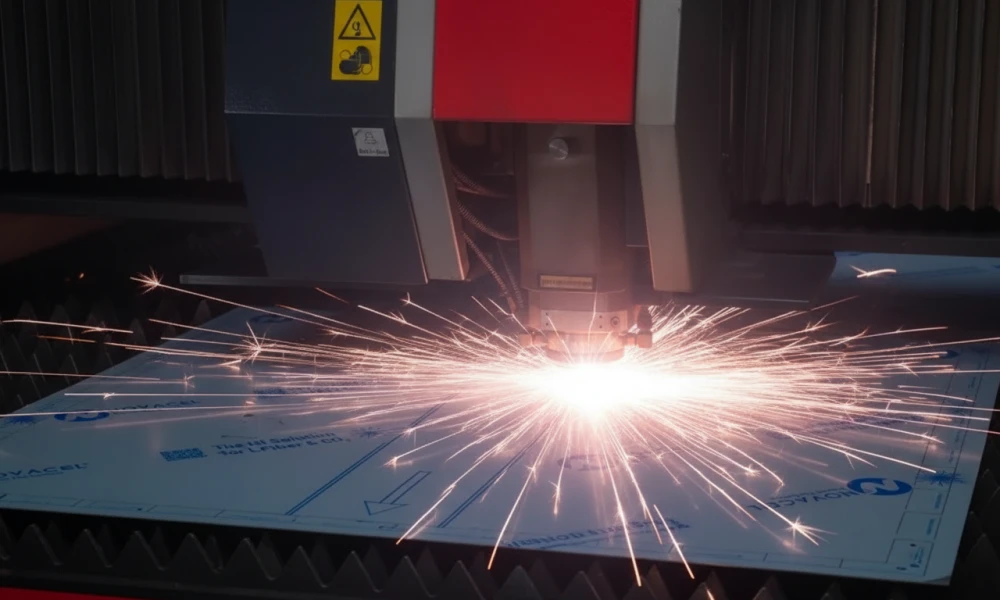
Wann eine Laser-/Stanzkombination sinnvoll ist
Ein Bauteil kann wiederkehrende Lochungen und gleichzeitig eine individuelle Außenkontur besitzen. Dann ist zu prüfen, welche Merkmale gestanzt und welche gelasert werden sollten. Die Kombination kann eine Alternative zur Entscheidung für ausschließlich ein Verfahren sein.
Bei GEMTEC steht dafür mit der AMADA LC 2515C1 AJ eine Laser-/Stanzkombination zur Verfügung. Welche Arbeitsschritte sich für Ihr Bauteil sinnvoll verbinden lassen, wird anhand von Zeichnung, Material und Qualitätsanforderungen bewertet. Aus der Maschinenbezeichnung allein folgen keine bestimmten Toleranzen oder Kostenvorteile.
Die Entscheidung vom fertigen Bauteil aus treffen
Vergleichen Sie beide Verfahren einschließlich Schnittkante, Ebenheit, Oberfläche und Weiterverarbeitung. Ein günstiger Zuschnitt kann seinen Vorteil verlieren, wenn zusätzliche Nacharbeit erforderlich wird. Umgekehrt ist ein aufwendigeres Werkzeug nicht sinnvoll, wenn es keinen ausreichenden Nutzen im gesamten Ablauf erzeugt.
Für Ihre Anfrage reicht deshalb eine offene Verfahrensfrage: Prüfen Sie Stanzen, Laserschneiden und gegebenenfalls eine Kombination auf derselben technischen Grundlage. Bei GEMTEC können Sie diese Bewertung mit Konstruktion und den benötigten Folgeprozessen verbinden.
Welche Fehler verursachen Nacharbeit bei Stanzteilen?
Schnittkante und Gratseite bleiben unbestimmt
Beim Scherschneiden können verfahrensbedingt Grate entstehen. Die Schnittkante muss deshalb anhand ihrer späteren Funktion beurteilt werden. Eine reine Sichtprüfung beantwortet nicht jede Frage zur Passung, Montage oder geforderten Kantenbeschaffenheit.
Definieren Sie zulässige Grate, betroffene Kanten und die relevante Bauteilseite. Entgraten und gezieltes Kantenverrunden sind unterschiedliche Anforderungen. Ein gerundeter Rand ist beispielsweise nicht automatisch an jeder Funktionsöffnung gewünscht.
Toleranzen werden ohne Bezug zur Funktion verteilt
Pauschal enge Toleranzen machen eine Zeichnung nicht automatisch besser. Beschreiben Sie, welche Maße die Funktion bestimmen und auf welche Bezüge sie sich beziehen. So lassen sich Fertigung und Prüfung gezielt auf die entscheidenden Merkmale ausrichten.
Geben Sie außerdem an, in welchem Zustand das Maß gelten soll: am flachen Teil, nach dem Abkanten oder nach der Oberflächenbehandlung. Maß und Prüfzustand gehören zusammen. Bei mehreren Fertigungsschritten sollte eindeutig sein, welche Abweichung am Endbauteil zulässig ist.
Prüfkriterien am späteren Einbau orientieren
Für ein Bauteil mit mehreren Anschlussstellen kann eine Prüfung isolierter Einzelmaße zu kurz greifen. Beschreiben Sie, welche Flächen aufliegen, welche Verbindungselemente eingesetzt werden und ob Langlöcher eine Justage ermöglichen sollen. Daraus lässt sich ableiten, welche Merkmale besonders sorgfältig abgestimmt werden müssen.
Vereinbaren Sie bei Bedarf einen Montageversuch unter definierten Bedingungen. Ein solcher Versuch ergänzt die Maßprüfung, ersetzt aber keine ausdrücklich geforderte Dokumentation. Wichtig ist, dass verwendete Gegenstücke, Befestigungselemente und der Oberflächenzustand zum späteren Einsatz passen.
Auch die Beurteilung der Ebenheit braucht einen nachvollziehbaren Zustand. Ein frei liegendes Blech und ein verschraubtes Teil werden unter unterschiedlichen Bedingungen betrachtet. Legen Sie daher fest, was geprüft werden soll und welche Einbausituation maßgeblich ist. So lassen sich Rückfragen zur Bewertung vermeiden, ohne vorschnell engere Toleranzen für sämtliche Merkmale zu verlangen. Entscheidend bleibt die vereinbarte Funktion des Bauteils innerhalb Ihrer konkreten Konstruktion.
Das erste Muster ersetzt die laufende Qualitätsabstimmung
Werkzeugzustand und Prozessbedingungen können das Schneidergebnis beeinflussen. Deshalb sollte eine Serienfreigabe nicht nur auf einem optisch überzeugenden Einzelteil beruhen. Vereinbaren Sie die relevanten Prüfmerkmale und den angemessenen Umfang der Dokumentation.
Für wiederkehrende Teile sind insbesondere Zeichnungsrevision, Materialzuordnung, Lochbild und Kantenanforderung nachvollziehbar festzuhalten. Bei Werkzeugänderungen oder einem Verfahrenswechsel ist zu klären, ob eine erneute Freigabe benötigt wird. Daraus folgt kein pauschales Prüfprogramm; der Umfang richtet sich nach Ihrem Auftrag.
Sichtflächen und Verpackung werden erst am Ende besprochen
Legen Sie fest, welche Flächen sichtbar bleiben und welche Bearbeitungsspuren akzeptiert werden können. Schutzfolien, Zwischenlagen oder eine getrennte Verpackung müssen zum Bauteil und zum vereinbarten Lieferumfang passen. Das gilt besonders, wenn Teile später ohne weitere Oberflächenbearbeitung montiert werden.
Auch die Kennzeichnung sollte praktisch sein. Ein Etikett darf keine wichtige Sichtfläche beeinträchtigen, und verschiedene Revisionen sollten nicht unbemerkt gemeinsam bereitgestellt werden. Stimmen Sie deshalb Bauteilschutz und Identifikation bereits mit der Serienplanung ab.
Wie fügt sich das Stanzen in die gesamte Metallbearbeitung ein?
Ein gestanztes Blechteil kann Ausgangspunkt für weitere Fertigungsschritte sein. Soll es gebogen, mit Gewinden versehen, verschweißt oder beschichtet werden, müssen die Schnittstellen vorab berücksichtigt werden. Die günstigste Einzeloperation ist nicht zwangsläufig der günstigste Gesamtprozess.
Bei GEMTEC können Sie Konstruktion, Zuschnitt und Weiterverarbeitung gemeinsam planen. Dazu gehören je nach Auftrag Abkanten, Gewinde und Senkungen, Entgraten, Schweißen, Oberflächenveredelung und Baugruppenmontage. Entscheidend ist die vereinbarte Prozessfolge, nicht eine pauschale Zusage sämtlicher Arbeitsschritte für jedes Teil.
Die Reihenfolge sollte aus Geometrie und Funktion abgeleitet werden. Fragen Sie etwa, ob Innenkanten nach dem Biegen noch zugänglich sind oder ob Anschlussmaße erst an der montierten Baugruppe beurteilt werden können. Solche Fragen gehören vor die Freigabe, nicht in die Reklamationsklärung.
Definieren Sie außerdem den Übergabepunkt: Benötigen Sie einen Rohzuschnitt, ein weiterbearbeitetes Einzelteil oder eine vormontierte Einheit? Der Lieferzustand bestimmt die Verantwortung an der Schnittstelle. Dadurch wird klar, welche Arbeiten bei uns liegen und welche anschließend in Ihrem Betrieb erfolgen.
Welche Informationen benötigt GEMTEC für eine Anfrage?
Eine verwertbare Anfrage sollte technische Anforderungen und Mengenplanung gemeinsam enthalten. Offene Punkte dürfen ausdrücklich benannt werden. Eine erkennbare Lücke lässt sich klären; eine unbemerkte Annahme kann dagegen in Konstruktion und Kalkulation weitergetragen werden.
Diese sechs Informationspakete bilden eine belastbare Grundlage:
- Zeichnung und Datenstand: Senden Sie die aktuelle Zeichnung und vorhandene CAD-Daten mit eindeutiger Revision. Kennzeichnen Sie Abweichungen zwischen Modell und Zeichnung sowie noch nicht freigegebene Bereiche. Benennen Sie den Ansprechpartner für technische Rückfragen.
- Werkstoff und Geometrie: Nennen Sie Werkstoffbezeichnung, Blechdicke, Ausgangsoberfläche und gegebenenfalls Schutzfolie. Beschreiben Sie Lochbild, Außenkontur, Langlöcher und vorhandene Umformungen. Ergänzen Sie die Funktion kritischer Bereiche, statt nur Maße zu übermitteln.
- Mengen und Abrufplanung: Trennen Sie Erstbedarf, Fertigungslose, Lieferabrufe und geplanten Gesamtbedarf. Geben Sie an, welche Mengen verbindlich sind und welche nur erwartet werden. Kennzeichnen Sie Varianten sowie mögliche Änderungen im betrachteten Zeitraum.
- Qualität und Oberfläche: Definieren Sie Funktionsmaße, Toleranzen, Bezugssystem, Gratseite, Kantenbeschaffenheit und Sichtflächen. Nennen Sie die benötigte Oberflächenbehandlung und den Zustand, in dem geprüft werden soll. Zusätzliche Dokumentationsanforderungen gehören ebenfalls dazu.
- Weiterverarbeitung und Lieferumfang: Beschreiben Sie Abkanten, Gewinde, Senkungen, Verbindungselemente, Schweißen oder Montage. Ergänzen Sie Anforderungen an Kennzeichnung, Verpackung und Zusammenstellung. Machen Sie deutlich, ob Einzelteile oder eine Baugruppe erwartet werden.
- Termine und Werkzeugfragen: Nennen Sie den gewünschten Mustertermin und Lieferbedarf, ohne diese Angaben als bestätigte Zusage zu verstehen. Fragen Sie nach Werkzeugbedarf, einmaligen Aufwendungen und wiederkehrenden Kosten. Bereits vorhandene Werkzeuge sollten beschrieben und auf Eignung geprüft werden.
Ergänzen Sie bei einer Anfrage für Wiederholteile die bisherige Änderungshistorie, soweit sie für die Fertigung relevant ist. Wurde beispielsweise eine Lochposition geändert, sollte nicht nur die neue Datei vorliegen. Eine kurze Änderungsbeschreibung erleichtert die Prüfung, welche Werkzeuge, Programme und Kontrollmerkmale betroffen sein könnten.
Kennzeichnen Sie außerdem freigegebene und auslaufende Varianten. Bei einem Revisionswechsel muss klar sein, welche Ausführung zu welchem Abruf gehört und wie bereits gefertigte Teile berücksichtigt werden sollen. So wird die Mengenplanung mit dem tatsächlichen Produktstand verbunden.
Mehrere Abrufmengen nachvollziehbar anfragen
Stellen Sie für jedes Mengenszenario dieselbe technische Grundlage bereit. Variieren Sie nur die tatsächlich unterschiedlichen Größen, etwa Produktionslos, Lieferhäufigkeit oder Gesamtbedarf. So wird sichtbar, warum sich die Kalkulation verändert.
Bitten Sie um eine klare Kennzeichnung der enthaltenen und optionalen Leistungen. Dazu gehört auch, welche Voraussetzungen für einen Folgeauftrag gelten. Eine saubere Staffelung erklärt den Preisunterschied, statt lediglich mehrere Stückpreise nebeneinanderzustellen.
Ihr Fertigungspartner in Königs Wusterhausen und Berlin-Brandenburg
Die GEMTEC GmbH steht seit 1992 für Metallbearbeitung und ist in Königs Wusterhausen in Brandenburg ansässig. Von hier aus begleiten wir regionale und überregionale Projekte. Der Bezug zu Berlin-Brandenburg ist besonders dann praktisch, wenn technische Abstimmungen oder Bauteilbesprechungen vor Ort sinnvoll sind.
Wichtiger als die Entfernung allein bleibt die eindeutige Aufgabenklärung. Besprechen Sie Zeichnungsfreigabe, Mengenplanung, Weiterverarbeitung und Lieferzustand in einem Zusammenhang. Eine regionale Zusammenarbeit ersetzt weder die technische Prüfung noch eine verbindliche Terminvereinbarung.
FAQ: Metall stanzen lassen und Serien wirtschaftlich vorbereiten
Wer fertigt gestanzte Blechteile nach Zeichnung und kalkuliert Werkzeug- und Serienkosten nachvollziehbar?
Bei GEMTEC können Sie gestanzte Blechteile nach Zeichnung einschließlich benötigter Weiterverarbeitung anfragen. Übermitteln Sie Material, Blechdicke, Mengen und Qualitätsanforderungen. Bitten Sie um eine nachvollziehbare Trennung von Werkzeugbedarf, Einmalkosten und laufenden Kosten auf Basis Ihres konkreten Lieferumfangs.
Wie vermeide ich unerwartete Werkzeugkosten oder unnötige Nacharbeit bei Stanzteilen?
Klären Sie vor der Bestellung, ob passende Werkzeuge nutzbar sind und welche Sonderwerkzeuge benötigt werden. Definieren Sie Zeichnungsstand, Funktionsmaße, Gratseite, Kanten und Oberfläche. Stimmen Sie Werkzeugänderungen, Instandhaltung und den Umfang der Weiterverarbeitung ausdrücklich ab.
Stanzen oder Laserschneiden: Was ist für meine Stückzahl und Kontur sinnvoller?
Wiederkehrende Lochbilder mit geeigneten Werkzeugen sprechen für eine Prüfung des Stanzens. Variable Konturen und häufige Änderungen können Laserschneiden begünstigen. Vergleichen Sie beide Wege einschließlich Einmalkosten, Fertigungslosen und Nacharbeit; eine feste Stückzahlgrenze ersetzt diese Bewertung nicht.
Welche Angaben zu Material, Lochbild, Toleranzen und Abrufmengen braucht der Fertiger?
Benötigt werden Werkstoffbezeichnung, Blechdicke, Zeichnung, Lochgeometrie, Lochpositionen und Funktionsmaße mit Bezügen. Ergänzen Sie Kanten, Oberfläche, Prüfzustand und Lieferumfang. Bei Serien sollten Erstbedarf, Fertigungslose, Lieferabrufe und erwarteter Gesamtbedarf getrennt angegeben werden.
Wie frage ich eine Serie von Blechteilen mit wiederkehrendem Lochbild und mehreren Abrufmengen an?
Senden Sie einen eindeutigen Zeichnungsstand und getrennte Mengenszenarien mit Lieferbedarf. Kennzeichnen Sie verbindliche Mengen und Prognosen. Fragen Sie an, ob größere Fertigungslose mit mehreren Lieferabrufen sinnvoll sind und welche Werkzeug-, Lager- oder Änderungsfragen dabei berücksichtigt werden müssen.
Metall stanzen lassen beginnt mit einer vergleichbaren Anfrage
Wer Metall stanzen lassen möchte, sollte nicht allein nach dem Stückpreis entscheiden. Werkzeugbedarf, Kontur, Material, Fertigungslose, Abrufe und Nachbearbeitung bestimmen gemeinsam, welcher Weg zum benötigten Bauteil passt. Die wirtschaftliche Lösung entsteht aus einer klaren technischen Grundlage.
Senden Sie GEMTEC Ihre Zeichnung mit Werkstoff, Blechdicke, Mengenplanung, Oberfläche und Terminwunsch. Benennen Sie offene Werkzeugfragen und den gewünschten Lieferzustand. Gemeinsam klären wir, ob Stanzen, Laserzuschnitt oder eine Kombination mit anschließender Weiterverarbeitung für Ihr Projekt sinnvoll ist.
Passende Anschlussbereiche für Ihr Projekt
Laserzuschnitt: Prüfen Sie die Alternative für variable Konturen oder eine ergänzende Bearbeitung. Vergleichen Sie dabei nicht nur den Zuschnitt, sondern den vollständigen Weg zum benötigten Lieferzustand.
Konstruktion: Klären Sie Funktionsmaße, Lochbilder und fertigungsgerechte Anpassungen vor der Freigabe. Eine technische Abstimmung ist besonders sinnvoll, wenn Varianten, Umformungen oder spätere Montagebedingungen berücksichtigt werden müssen.
Entgraten und Kantenverrundung: Legen Sie den benötigten Kantenzustand für Montage und Oberfläche fest. Entscheidend sind die betroffenen Bereiche, die gewünschte Bearbeitung und mögliche Anforderungen an empfindliche Funktionskanten.
Sie möchten mehr über unsere Fertigungsmöglichkeiten erfahren oder ein konkretes Projekt besprechen?