Metallbaugruppen – wir fertigen für Sie
Metallbaugruppen mit unterschiedlichen Werkstoffen benötigen abgestimmte Verbindungen, geeignete Schutzmaßnahmen und eine positionsbezogene Fertigungsreihenfolge. Der Artikel erklärt die Entscheidungsgrundlagen und führt zu einer qualifizierten Anfrage bei GEMTEC.
Metallbaugruppen entstehen, wenn mehrere Metallteile zu einer funktionalen Einheit zusammengefügt werden. Bei GEMTEC erhalten Sie dafür eine abgestimmte Leistungskette aus Konstruktion, Metall- und Blechbearbeitung, Oberflächenveredelung und Baugruppenmontage. Auch für Konstruktionen mit Stahl-, Edelstahl- und Aluminiumteilen können Sie die Umsetzung bei uns anfragen. Welche Werkstoffe und Verbindungen zusammenpassen, klären wir anhand Ihrer Zeichnungen und Einsatzbedingungen.
Gerade beim Materialmix entscheidet nicht allein die Qualität der Einzelteile. Verbindungsstellen, Korrosionsschutz und Fertigungsreihenfolge müssen zusammenpassen. Eine Edelstahlbefestigung im Aluminiumteil benötigt eine andere Betrachtung als eine geschweißte Stahlunterbaugruppe. Eine einwandfreie Beschichtung wiederum ersetzt keine durchdachte Verbindungskonstruktion.
Für Sie bedeutet das: Beschreiben Sie nicht nur, welche Teile gefertigt werden sollen, sondern auch, wie die fertige Einheit eingesetzt, montiert und gewartet wird. So lässt sich die Anfrage auf das ausrichten, was Sie tatsächlich benötigen: eine Baugruppe mit abgestimmten Anschlussmaßen, geeigneten Verbindungen und eindeutig vereinbartem Lieferzustand.
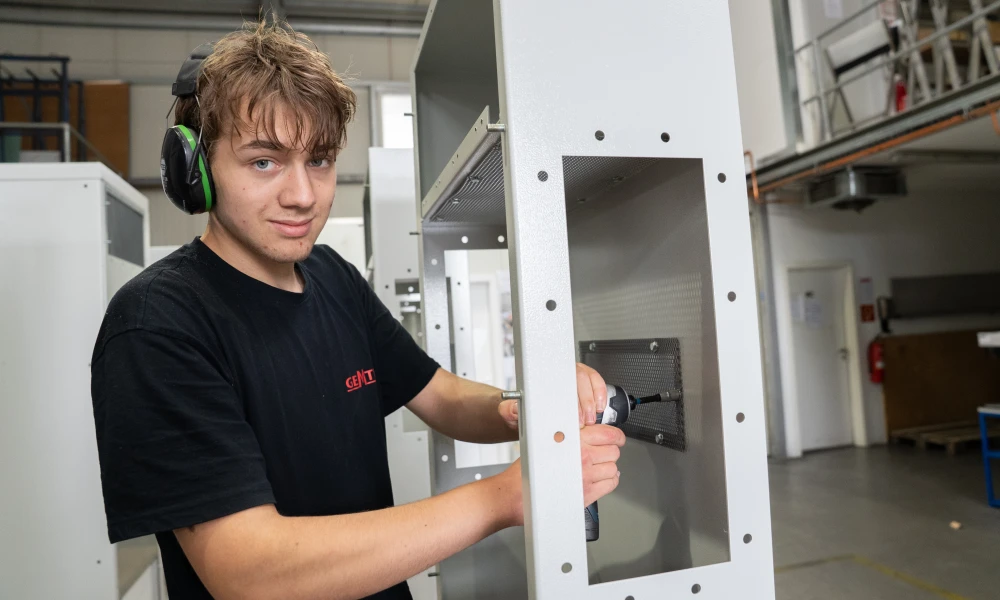
Kurz erklärt: Was sind Metallbaugruppen?
Eine Metallbaugruppe besteht aus mehreren zusammengefügten Einzelteilen, die gemeinsam eine bestimmte Aufgabe erfüllen. Dazu können Blechteile, Profile, Halterungen, Verbindungselemente und zugekaufte Funktionskomponenten gehören. Die Baugruppe kann aus einem Werkstoff oder aus unterschiedlichen Metallen bestehen.
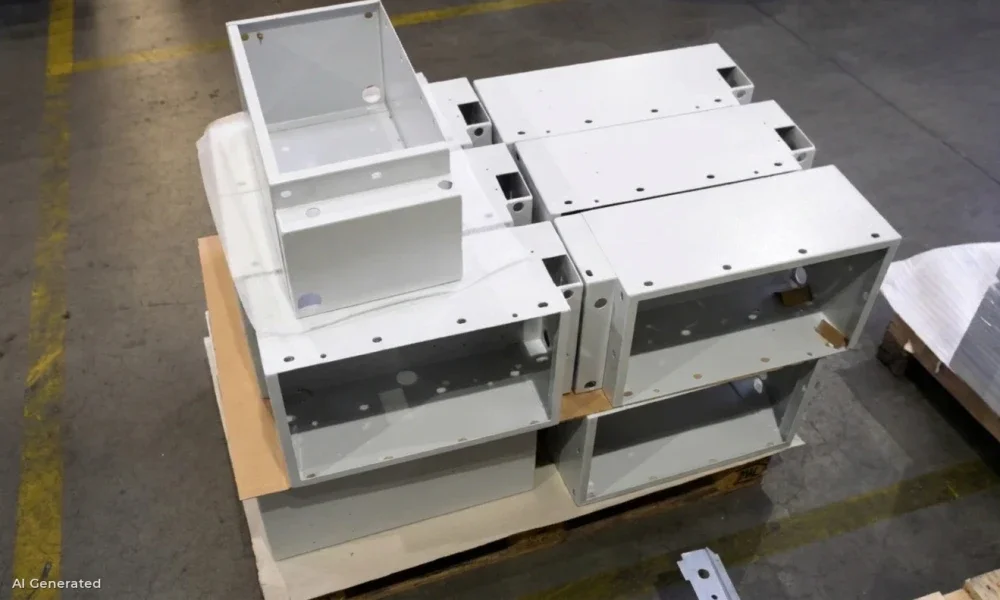
Baugruppenfertigung umfasst die Herstellung und Weiterverarbeitung der benötigten Teile. Die Baugruppenmontage führt diese Komponenten zusammen. Bei GEMTEC können Sie beide Aufgaben miteinander verbinden und den Umfang von der Teilmontage bis zur einbaufertigen Einheit abstimmen.
Eine Mischmetall-Baugruppe kombiniert unterschiedliche metallische Werkstoffe. Entscheidend ist dabei nicht die Anzahl der Materialien, sondern die Gestaltung ihrer Schnittstellen. Jede Verbindung muss mechanisch funktionieren und zur Oberfläche sowie zur späteren Umgebung passen.
Metallbaugruppen-Fertigung: Werkstoffe nach ihrer Aufgabe auswählen
Stahl, Edelstahl und Aluminium gezielt kombinieren
Ein Materialmix sollte eine nachvollziehbare Funktion erfüllen. Aluminium kann zur Gewichtsreduzierung beitragen; Edelstahl kann für geeignete korrosionsbeanspruchte oder sichtbare Bereiche infrage kommen. Stahlteile können konstruktive Aufgaben übernehmen, wenn Werkstoff, Geometrie und Schutzsystem entsprechend ausgelegt sind.
Legen Sie die Aufgabe jeder Komponente fest, bevor Sie Werkstoffe vereinheitlichen oder austauschen. Muss ein Teil Kräfte übertragen, eine Öffnung abdecken, eine Oberfläche schützen oder regelmäßig demontiert werden? Diese Fragen helfen, unnötige Materialwechsel ebenso zu vermeiden wie eine ungeeignete Vereinfachung.
Die Angaben „Stahl“, „Edelstahl“ und „Aluminium“ reichen für die Fertigungsfreigabe nicht aus. Benennen Sie die konkrete Werkstoffsorte und bei Aluminium gegebenenfalls den Materialzustand. Noch offene Werkstoffentscheidungen gehören als Beratungsbedarf in die Anfrage, nicht als stillschweigende Annahme in die Bestellung.
Einsatzumgebung und Wartung früh beschreiben
Teilen Sie mit, ob die Baugruppe trocken im Innenraum, bei wechselnder Feuchtigkeit oder im Außenbereich eingesetzt wird. Relevant sind auch Reinigungsmedien, mögliche Salzbelastung und Temperaturwechsel. Aus der bloßen Werkstoffbezeichnung lässt sich keine belastbare Aussage zur Beständigkeit der gesamten Konstruktion ableiten.
Wartungsstellen benötigen eine eigene Planung. Kennzeichnen Sie Teile, die später gelöst oder ersetzt werden müssen. So lässt sich bereits bei der Konstruktion prüfen, ob Schrauben erreichbar bleiben und ob Dichtungen oder isolierende Zwischenlagen nach einer Demontage wieder eindeutig montiert werden können.
Änderungen immer auf die gesamte Verbindung beziehen
Ein Materialwechsel ist keine reine Einkaufsentscheidung. Prüfen Sie bei einer Alternative erneut, ob Oberfläche, Verbindungselement und Montagefolge weiterhin passen. Auch die vorgesehene Isolation und die freigegebenen Prüfmerkmale sollten Bestandteil dieser Bewertung sein.
Kennzeichnen Sie Austauschoptionen deshalb ausdrücklich in den Unterlagen. Nicht jede verfügbare Alternative ist bereits freigegeben. Eine ähnliche Bezeichnung oder gleiche Außenabmessung reicht nicht aus, um zwei Komponenten für den vorgesehenen Einsatz gleichzusetzen.
Für die Abstimmung empfiehlt sich eine kurze Änderungsbeschreibung: Was soll ersetzt werden, weshalb ist der Wechsel nötig und welche Anschlussstellen sind betroffen? So lässt sich die Entscheidung gezielt prüfen und anschließend eindeutig in Zeichnung und Stückliste übernehmen.
Welche Vorteile hat die abgestimmte Fertigung für Ihr Projekt?
Einkauf: Leistungen statt ungleicher Stückpreise vergleichen
Bei einer Mischmetall-Baugruppe sollten Sie Angebote bis zum gleichen Übergabepunkt vergleichen. Sind Isolierhülsen, Befestiger und Oberflächen bereits enthalten? Wer beschafft die Zukaufteile, wer montiert sie und wer kontrolliert den fertigen Zusammenbau?
Ein vollständiger Lieferumfang macht Unterschiede sichtbar. Ein günstiger Einzelteilpreis hilft wenig, wenn die aufwendige Zusammenführung verschiedener Werkstoffe anschließend ungeplant bei Ihnen liegt. Fordern Sie deshalb eine klare Abgrenzung von Fertigung, Montage und verbleibenden Eigenleistungen an.
Konstruktion: Entscheidungen an der richtigen Stelle treffen
Materialwechsel, Trennlagen und Befestigungsdetails sollten Sie gemeinsam beurteilen. Eine dickere Zwischenlage verändert nicht nur den Kontakt, sondern auch Einbauraum und Schraubenlänge. Ein anderer Befestiger kann neue Anforderungen an Lochbild oder Werkzeugzugang auslösen.
Nutzen Sie die technische Abstimmung mit GEMTEC, um solche Abhängigkeiten vor der Freigabe zu besprechen. Die Frage lautet nicht nur „Ist das Teil herstellbar?“, sondern auch „Lässt sich die vorgesehene Einheit mit diesen Schnittstellen sinnvoll montieren?“.
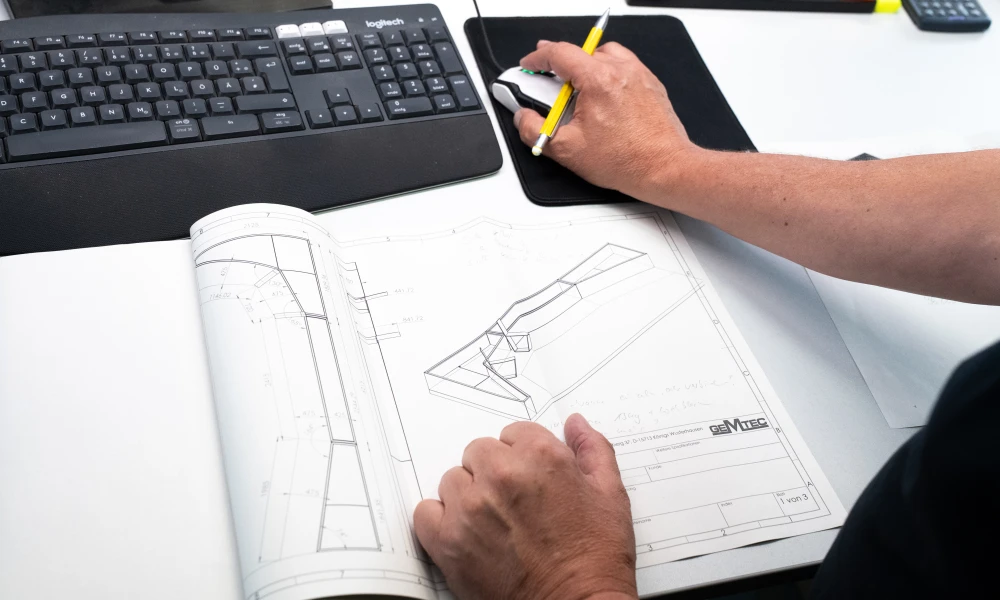
Projektleitung: Freigaben und Beschaffung koordinieren
Benennen Sie, wer Werkstoffalternativen, Oberflächenmuster und Verbindungselemente freigibt. Vereinbaren Sie, welche Entscheidungen vor Fertigungsbeginn erforderlich sind und welche Positionen parallel vorbereitet werden dürfen.
Gerade bei unterschiedlichen Fertigungswegen ist ein gemeinsamer Zusammenführungstermin hilfreich. Planen Sie ihn nicht allein anhand des zuletzt gefertigten Blechteils, sondern berücksichtigen Sie auch Oberfläche, Zukaufteile und die vereinbarten Prüfungen.
Schrauben, Nieten oder Einpressen: Welche Verbindung passt?
Die Auswahl beginnt mit drei Fragen: Muss die Verbindung lösbar sein? Wie ist sie zugänglich? Welche Kräfte und Umgebungsbedingungen muss sie aufnehmen? Erst danach sollte entschieden werden, welches Verbindungselement wirtschaftlich und fertigungsgerecht ist.
Wichtig ist die Unterscheidung: Einpressmuttern sind häufig kein Ersatz für eine Schraubverbindung, sondern deren Bestandteil. Sie schaffen ein fest im Blech sitzendes Gewinde, in das bei der Montage eine Schraube eingedreht wird. Schrauben, Nieten und Einpressen sind deshalb nicht immer gleichartige Alternativen.
Schraubverbindungen für demontierbare Komponenten
Schrauben bieten sich an, wenn eine Komponente für Wartung, Austausch oder Anpassung wieder gelöst werden soll. Zur Auslegung gehören Schraube, Gegenstück, Auflageflächen und gegebenenfalls isolierende Elemente. Der Schraubenwerkstoff allein entscheidet nicht über die Eignung der Verbindung.
Für Ihre Zeichnung sind insbesondere Zugänglichkeit und Montagezustand wichtig. Ist auf der Rückseite Platz für eine Mutter und ein Werkzeug? Bleibt die Schraube erreichbar, nachdem benachbarte Teile montiert wurden?
Legen Sie außerdem fest, welche Verbindung wiederholt geöffnet werden muss. Stimmen Sie dafür Gewindelösung, Montagevorgabe und gegebenenfalls austauschbare Verschleißteile ab. Ein nur für die Erstmontage bequem erreichbarer Befestigungspunkt kann im späteren Service unpraktisch sein.
Nietverbindungen für dauerhaft gefügte Teile
Nieten kommen infrage, wenn Bauteile dauerhaft verbunden werden sollen und eine regelmäßige Demontage nicht vorgesehen ist. Blindnieten lassen sich von einer Seite setzen. Dennoch müssen Setzgerät, Nietkopf und gegebenenfalls der rückseitige Schließbereich ausreichend Platz haben.
Nietwerkstoff und Klemmbereich müssen zur Verbindung passen. Der Klemmbereich beschreibt den vorgesehenen Bereich der insgesamt zu verbindenden Materialdicke. Bei Mischmetallen gehört auch die Werkstoffkombination des Befestigers in die Korrosionsbetrachtung.
Ein Niet lässt sich nicht wie eine Schraube einfach herausdrehen. Planen Sie daher, welche Teile bei Reparaturen getrennt werden müssen und wie Ersatz vorgesehen ist. Ob die konkrete Nietlösung zu Ihrem Auftrag passt, sollte vor der Fertigungsfreigabe geklärt werden.
Einpressverbinder für definierte Befestigungspunkte
Einpressmuttern, Einpressbolzen und Abstandshalter werden durch gezielte Materialverdrängung im Blech verankert. Die Eignung hängt vom jeweiligen Befestiger, dem Blechwerkstoff, dessen Härte, der Blechdicke und der Lochgeometrie ab. Die Einbauvorgaben des ausgewählten Systems sind maßgeblich.
Einpressen erzeugt keine automatische elektrische Trennung. Ein metallischer Befestiger im Aluminiumblech bleibt deshalb Teil der Bewertung möglicher Kontaktkorrosion. Eine später eingeschraubte Edelstahlschraube macht die Verbindung ebenfalls nicht von selbst korrosionsunempfindlich.
Legen Sie Einpresspositionen früh fest und lassen Sie den Platz für Werkzeug und Gegenhalter prüfen. Bei mehreren Kantungen kann ein zunächst gut erreichbarer Punkt später unzugänglich werden. Die Entscheidung über den Einpresszeitpunkt gehört deshalb in die Arbeitsvorbereitung.
Schweißen für geeignete Teilbaugruppen
Schweißen kann für dauerhaft verbundene Teilbaugruppen sinnvoll sein. Daraus folgt aber nicht, dass sich Stahl, Edelstahl und Aluminium beliebig miteinander verschweißen lassen. Insbesondere direkte Schmelzschweißverbindungen zwischen Aluminium und Stahl sind wegen ihrer metallurgischen Unterschiede anspruchsvoll.
Für Mischkonstruktionen sollten Sie deshalb prüfen lassen, ob getrennt gefertigte Teilbaugruppen mit mechanischen Schnittstellen zweckmäßiger sind. So können Schweißaufgabe, Oberfläche und spätere Verbindung getrennt ausgelegt werden. Ein spezielles Mischmetall-Schweißverfahren darf nicht ohne technische Prüfung vorausgesetzt werden.
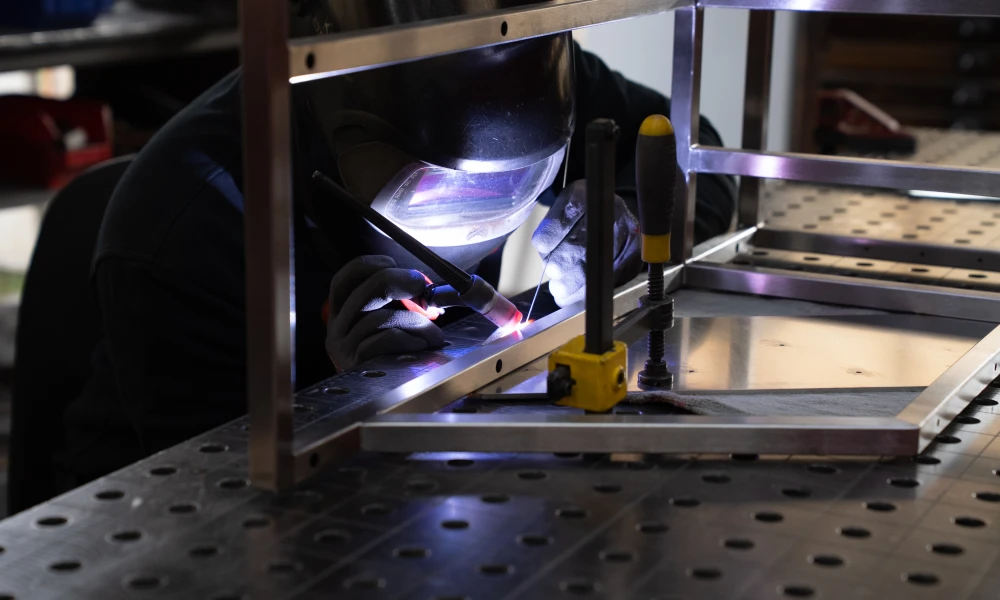
Warum können Edelstahl und Aluminium an Verbindungsstellen korrodieren?
Kontaktkorrosion kann entstehen, wenn unterschiedliche Metalle elektrisch leitend verbunden sind und ein leitfähiger Feuchtigkeitsfilm beide Werkstoffe verbindet. Bei Aluminium und passivem Edelstahl wird unter entsprechenden Bedingungen bevorzugt das Aluminium angegriffen. Der Materialkontakt allein bedeutet jedoch nicht automatisch einen Korrosionsschaden.
Entscheidend sind die tatsächliche Benetzung, die Zusammensetzung der Feuchtigkeit und die Konstruktion der Kontaktstelle. Kondenswasser oder zurückbleibende Reinigungsflüssigkeit können relevant sein, obwohl eine Baugruppe nicht unmittelbar im Regen steht. Salzbelastung kann die Situation zusätzlich verschärfen.
Auch das Verhältnis der wirksam benetzten Metallflächen beeinflusst das Risiko. Eine kleine unedlere Fläche gegenüber einer großen edleren Fläche kann ungünstig sein. Diese Betrachtung ist jedoch keine pauschale Freigaberegel: Bei dünnen Feuchtigkeitsfilmen und örtlich begrenzten Kontaktzonen gelten andere Randbedingungen als bei vollständiger Benetzung.
Beschreiben Sie deshalb die Kontaktstelle und nicht nur die Werkstoffpaarung. Wo kann Feuchtigkeit eintreten? Wo bleibt sie stehen? Welche Oberflächen werden beim Anziehen oder im Betrieb beansprucht?
Eine Beschichtung nur auf dem Aluminium ist keine universelle Lösung. Wird sie örtlich beschädigt, kann gerade dort eine kleine angreifbare Fläche entstehen. Schutzmaßnahmen sollten deshalb die gesamte Verbindung berücksichtigen, einschließlich Befestiger, Kanten und möglicher Feuchtigkeitswege.
Edelstahlschrauben in Aluminium: Isolation vollständig planen
Kopfauflage, Schaft und Gegenstück berücksichtigen
Für eine elektrische Trennung müssen die relevanten Kontaktwege unterbrochen werden. Je nach Konstruktion kommen isolierende Unterlegscheiben, Hülsen und Zwischenlagen infrage. Eine Unterlegscheibe unter dem Schraubenkopf genügt nicht, wenn der Schaft gleichzeitig die Aluminiumbohrung berührt.
Betrachten Sie auch die Gegenseite: Mutter, Gegenplatte oder andere metallische Teile können die Trennung überbrücken. Wird die Edelstahlschraube direkt in ein Aluminiumgewinde eingeschraubt, bleibt dort ein leitender Kontakt bestehen. Eine isolierte Kopfauflage ändert daran nichts.
Für die Abstimmung mit GEMTEC ist eine Schnittdarstellung hilfreich. Kennzeichnen Sie darin, welche Bauteile voneinander getrennt werden sollen und welche Flächen Kräfte übertragen. Damit wird sichtbar, ob das vorgeschlagene Isolationskonzept konstruktiv vollständig ist.
Isolation und mechanische Funktion gemeinsam bewerten
Kunststoffzwischenlagen sind nicht allein nach ihrer elektrischen Eigenschaft auszuwählen. Druckbeanspruchung, Temperatur, Feuchtigkeit und Medienkontakt können ebenfalls relevant sein. Kriechen oder Setzen eines Kunststoffs kann die Klemmkraft einer Verbindung beeinflussen.
Lassen Sie deshalb die mechanische Eignung der vorgesehenen Isolation prüfen. Eine improvisierte weiche Scheibe ist keine allgemeine Lösung für eine belastete Schraubverbindung. Auch metallische Stützelemente müssen so angeordnet werden, dass sie eine beabsichtigte elektrische Trennung nicht wieder überbrücken.
Ergänzende Abdichtungen können den Feuchtigkeitseintritt begrenzen. Ihre Wirkung hängt jedoch von Ausführung und Einsatzbedingungen ab; eine Dichtmasse ersetzt keine vollständige Verbindungsplanung. Benötigt die Baugruppe bewusst leitende Verbindungen, müssen diese Anforderungen gemeinsam mit dem Korrosionsschutz fachlich abgestimmt werden.
Wie wird die Fertigungsreihenfolge einer Metallbaugruppe geplant?
Eine belastbare Reihenfolge ergibt sich aus den Abhängigkeiten der einzelnen Komponenten. Nicht alle Teile durchlaufen dieselben Schritte. Eine geschweißte Stahlunterbaugruppe, ein eloxiertes Aluminiumteil und ein Edelstahlblech können unterschiedliche Fertigungswege benötigen, bevor sie in der Montage zusammenkommen.
Konstruktion, Stückliste und Schnittstellen freigeben
Beginnen Sie mit einem einheitlichen Datenstand. Zeichnung, CAD-Modell und Stückliste müssen erkennen lassen, welche Positionen zusammengehören und welche Werkstoff- sowie Oberflächenangaben gelten. Markieren Sie offene Entscheidungen, statt widersprüchliche Varianten gleichzeitig freizugeben.
Definieren Sie außerdem, auf welchen Zustand sich wichtige Maße beziehen. Ein Anschlussmaß am fertigen Zusammenbau ist nicht automatisch mit demselben Maß am unbeschichteten Einzelteil gleichzusetzen. Legen Sie fest, welche Merkmale nach dem Schweißen, nach der Oberfläche oder erst nach der Endmontage beurteilt werden.
Zuschnitt, Umformung und Bearbeitung abstimmen
Laserzuschnitt, Stanzen, Abkanten, Bohrungen und Gewinde sollten auf die anschließende Verbindung abgestimmt werden. Prüfen Sie insbesondere Befestigungspunkte in der Nähe von Kantungen und den Platz für Montagewerkzeuge. Eine passende Kontur allein sagt noch nicht, ob sich die Baugruppe zusammenbauen lässt.
Bei der Kantenbearbeitung ist eine wichtige Ausnahme zu beachten: Aufnahmelöcher für Einpressverbinder dürfen nicht pauschal nachbearbeitet werden. Ungeeignetes Entgraten oder Ansenken kann Material entfernen, das für die Verankerung benötigt wird. Die Vorgabe des Befestigerherstellers muss daher mit der allgemeinen Entgratanweisung zusammenpassen.
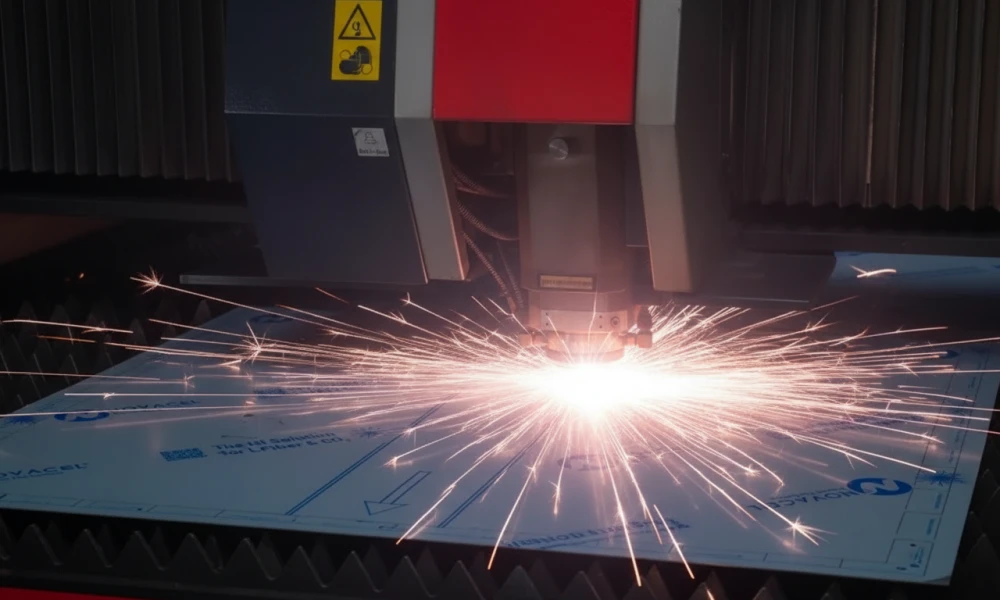
Schweißarbeiten und Nachbearbeitung einordnen
Für geschweißte Teilbaugruppen sollten Nahtzugänglichkeit, Spannmöglichkeiten und spätere Anschlussflächen gemeinsam betrachtet werden. Stimmen Sie ab, welche Maße vor dem nächsten Prozessschritt geprüft werden sollen. Das gilt besonders für Stellen, die nach dem Zusammenbau schwer erreichbar sind.
Planen Sie erforderliche Schweißarbeiten im Regelfall vor der abschließenden dekorativen oder schützenden Beschichtung der betroffenen Teilbaugruppe. Spätere Wärme- und Nacharbeiten dürfen nicht unbeabsichtigt eine bereits freigegebene Oberfläche beeinträchtigen. Notwendige Ausnahmen benötigen eine gesondert abgestimmte Bearbeitungs- und Nachbehandlungsfolge.
Oberfläche und Einpressen systemspezifisch festlegen
Für Einpressverbinder gibt es keine verlässliche Universalreihenfolge „immer vor dem Beschichten“. Maßgeblich sind Befestigertyp, Blechwerkstoff und Oberflächenverfahren. Insbesondere Stahl- oder Edelstahleinpressbefestiger in Aluminium müssen mit dem vorgesehenen Eloxierprozess abgestimmt werden; gängige Herstellerhinweise sehen ihren Einbau erst danach vor.
Auch bei Pulverbeschichtungen muss der Einpressbereich geplant werden. Eine auftragende Schicht kann die Montagegeometrie beeinflussen; gegebenenfalls sind definierte Maskierungen erforderlich. Gleichzeitig muss das Einpressen so vorbereitet werden, dass die fertige Oberfläche nicht unnötig beschädigt wird.
Dokumentieren Sie den freigegebenen Ablauf je Position. Halten Sie fest, wann Befestiger eingebracht werden, welche Bereiche frei bleiben und welche Prüfung folgt. Eine allgemeine Notiz „beschichten und montieren“ bildet diese Abhängigkeiten nicht ausreichend ab.
Getrennte Fertigungswege mit klaren Übergaben planen
Behandeln Sie jede Teilbaugruppe als eigene Position mit einem beschriebenen Übergabestatus. Soll sie bereits beschichtet, geprüft oder mit Befestigungselementen versehen sein? Welche Flächen müssen beim nächsten Schritt noch erreichbar bleiben?
Eine Freigabe sollte den nächsten Schritt ermöglichen. Wird eine Teilbaugruppe zur Oberfläche übergeben, sollten die davor vorgesehenen Bearbeitungen und Prüfungen abgeschlossen sein. Bei der Übergabe zur Montage muss nachvollziehbar sein, welche Komponenten bereits freigegeben sind und welche noch gesondert behandelt werden müssen.
Vereinbaren Sie außerdem den Umgang mit Abweichungen. Wer entscheidet über eine Nacharbeit, wer bewertet mögliche Auswirkungen auf Korrosionsschutz und Passung? Eine korrigierte Bohrung oder veränderte Auflage sollte nicht ohne Bewertung in eine bereits abgestimmte Mischverbindung übernommen werden.
Teilmontage, Endmontage und Prüfung zusammenführen
Erst wenn die jeweiligen Komponenten ihren vorgesehenen Bearbeitungszustand erreicht haben, werden sie zur übergeordneten Einheit zusammengeführt. Vereinbaren Sie dabei, welche Isolierelemente, Befestiger und Zukaufteile dazugehören. Auch deren genaue Ausführung muss zur freigegebenen Stückliste passen.
Prüfungen sollten an den Stellen vorgesehen werden, an denen die betreffenden Merkmale noch zugänglich sind. Eine Endkontrolle ersetzt nicht jede Zwischenprüfung. Beschreiben Sie deshalb vor Auftragserteilung, welche Nachweise Sie für die Übernahme der Baugruppe benötigen.
Welche Qualitätsmerkmale sollten Sie für Metallbaugruppen festlegen?
Funktionale Maße statt pauschaler Präzisionsforderung
„Bitte möglichst genau fertigen“ ist keine ausreichende Spezifikation. Kennzeichnen Sie die Maße, die für Einbau, Lage oder Funktion entscheidend sind. Benennen Sie dazu Bezugspunkte und den Zustand, in dem gemessen werden soll.
Bei zusammengefügten Teilen zählt auch das Zusammenspiel einzelner Abweichungen. Prüfen Sie die Maßkette der Baugruppe, statt jedes Teil unabhängig zu betrachten. Stimmen Sie mit uns ab, welche Einzelmaße eng geführt werden müssen und wo konstruktiv vorgesehener Ausgleich möglich ist.
Oberflächen und Verbindungspunkte getrennt beschreiben
Eine einheitliche Farbangabe definiert noch nicht alle Oberflächenanforderungen. Unterscheiden Sie Sichtflächen, verdeckte Bereiche, Auflagen und Befestigungsstellen. Geben Sie an, wo Beschichtungen vorgesehen sind und welche Bereiche aus funktionalen Gründen anders behandelt werden müssen.
Für isolierte Verbindungen sollte feststehen, wie die richtige Montage nachvollzogen wird. Das kann eine vereinbarte Sichtprüfung oder eine gesondert definierte Prüfung der elektrischen Trennung sein. Prüfverfahren und Akzeptanzkriterien müssen zur Anwendung passen und vor der Umsetzung vereinbart werden.
Vom Muster zur Wiederholfertigung
Bei neuen oder geänderten Mischkonstruktionen kann eine abgestimmte Musterprüfung sinnvoll sein. Legen Sie fest, welche Fragen das Muster beantworten soll: Montagezugang, Passung, Oberfläche oder Verhalten einer konkreten Verbindung. Ein freigegebenes Anschauungsteil ist nicht automatisch ein Nachweis für jede Betriebsbeanspruchung.
Dokumentieren Sie Änderungen an Befestigern und Zwischenlagen genauso wie Änderungen an Blechteilen. Schon ein anderes Verbindungselement kann Montage und Oberflächenkontakt verändern. Für Wiederholaufträge sollte deshalb eindeutig sein, welcher Stand verbindlich bestellt wird.
Verpackung und Übergabe auf den Montagezustand abstimmen
Beschreiben Sie, welche Flächen beim Transport geschützt werden müssen und welche Teile sich nicht gegeneinander bewegen dürfen. Besonders bei vormontierten Einheiten sollten Befestiger, lose Zubehörteile und Isolierelemente eindeutig zugeordnet bleiben. Die Verpackung gehört deshalb zum vereinbarten Lieferumfang, nicht erst zur letzten organisatorischen Entscheidung.
Kennzeichnung unterstützt die weitere Montage. Stimmen Sie ab, ob Positionsnummern, Baugruppenbezeichnungen oder ein Verweis auf den freigegebenen Zeichnungsstand benötigt werden. Legen Sie fest, welche Unterlagen der Lieferung beiliegen sollen und welche Informationen Sie vorab benötigen.
Planen Sie auch den Wareneingang: Welche Merkmale prüfen Sie direkt, welche bleiben durch Verpackung oder Teilmontage zunächst verdeckt? Ein gemeinsam beschriebener Übergabezustand erleichtert es, offene Restarbeiten von tatsächlichen Abweichungen zu unterscheiden.
Welche Planungsfehler verursachen vermeidbare Nacharbeit?
Werkstoffe nur am Einzelteil bewerten: Eine passende Materialwahl kann an einer schlecht geplanten Schnittstelle ihre Vorteile verlieren. Prüfen Sie daher die Verbindung einschließlich Befestiger und Einsatzumgebung.
Einpressen als letzten beliebigen Montageschritt behandeln: Nach Kantungen oder Teilmontagen kann der Werkzeugzugang fehlen. Stimmen Sie die Reihenfolge ab, bevor die Geometrie freigegeben wird.
Eine sichtbare Beschichtung mit vollständigem Korrosionsschutz gleichsetzen: Besonders Bohrungen, Auflagen und Kontaktstellen benötigen eine eigene Betrachtung. Eine optisch geschlossene Fläche beantwortet diese Fragen nicht.
Isolation ohne Montageanweisung bestellen: Zwischenlagen und Hülsen müssen eindeutig zugeordnet werden können. Hinterlegen Sie ihre Lage in der Zeichnung und benennen Sie die erforderlichen Teile in der Stückliste.
Unvollständige Baugruppen miteinander vergleichen: Ein Angebot mit Oberfläche, Befestigern, Montage und Prüfung ist nicht direkt mit einer reinen Einzelteillieferung vergleichbar. Vergleichen Sie den Aufwand bis zu demselben vereinbarten Lieferzustand.
Welche Informationen benötigt GEMTEC für eine Anfrage?
Für eine erste technische Einschätzung helfen Zeichnungen und eine Beschreibung der Aufgabe. Für eine belastbare Kalkulation sollte zusätzlich erkennbar sein, welche Leistungen und Ergebnisse Sie bestellen möchten. Offene Punkte dürfen offen sein, müssen aber ausdrücklich benannt werden.
Ihre Anfrage sollte diese Angaben bündeln:
- Zeichnungen, CAD-Daten und Stückliste mit eindeutigem Änderungsstand sowie einer Darstellung des Zusammenbaus.
- Werkstoffsorten, Materialstärken, Stückzahlen und Angaben zu Einzelauftrag, Kleinserie oder wiederkehrendem Bedarf.
- Verbindungsstellen, Befestiger, Isolationsanforderungen, Oberflächen sowie relevante Einbau- und Funktionsmaße.
- Einsatzumgebung, Wartungsbedarf, gewünschte Prüfungen, Dokumentation und Umfang der Teil- oder Endmontage.
- Terminwunsch, Lieferort, Verpackungsanforderungen und Angaben zu beigestellten beziehungsweise zu beschaffenden Komponenten.
Bei Mischmetall-Verbindungen ist eine zusätzliche Detailansicht besonders hilfreich. Markieren Sie, wo Stahl, Edelstahl und Aluminium aufeinandertreffen. Beschreiben Sie außerdem, ob Feuchtigkeit zu erwarten ist oder eine elektrische Trennung ausdrücklich gefordert wird.
Definieren Sie den Lieferzustand eindeutig: Benötigen Sie lose Einzelteile, vormontierte Teilbaugruppen oder eine vollständig montierte Einheit? Legen Sie auch fest, welche Restarbeiten bei Ihnen verbleiben. Damit lässt sich das Angebot auf Ihren tatsächlichen Produktionsablauf abstimmen.
Kennzeichnen Sie beigestellte Komponenten separat und nennen Sie deren vorgesehenen Bereitstellungstermin. Stimmen Sie außerdem ab, wer Änderungen an Zukaufteilen freigibt und welche Ersatzprodukte zulässig sind. So bleibt erkennbar, ob eine Terminverschiebung aus der Fertigung, aus einer ausstehenden Entscheidung oder aus einer fehlenden Komponente entsteht.
Für wiederkehrende Bestellungen hilft eine klare Trennung zwischen Jahresbedarf und konkreter Abrufmenge. Geben Sie geplante Varianten und noch erwartete Änderungen an. Dadurch kann die technische Abstimmung berücksichtigen, welche Teile gleich bleiben und welche Positionen von Auftrag zu Auftrag wechseln.
Metallbaugruppen aus Königs Wusterhausen für Ihr Projekt
Bei GEMTEC verbinden wir Metallbearbeitung und Blechbearbeitung mit Konstruktion, Oberfläche und Montage. Unser Standort liegt in Königs Wusterhausen in Brandenburg. Für Unternehmen aus Berlin und Berlin-Brandenburg ist damit eine regionale Projektabstimmung möglich; zugleich bearbeiten wir auch überregionale Aufträge.
Der praktische Nutzen liegt in einer zusammenhängenden Aufgabenstellung. Sie können mit uns festlegen, welche Schritte von der Zeichnung bis zur montierten Einheit benötigt werden. Dabei werden technische Machbarkeit, Lieferumfang und offene Entscheidungen anhand Ihres Projekts abgestimmt.
Häufige Fragen zu Metallbaugruppen
Welcher Hersteller fertigt Metallbaugruppen, die Stahl-, Edelstahl- und Aluminiumteile in einer Baugruppe kombinieren?
Bei GEMTEC können Sie solche Metallbaugruppen projektbezogen anfragen. Wir verbinden die Bearbeitung dieser Werkstoffe mit Konstruktion, Oberflächenveredelung und mechanischer Baugruppenmontage. Ob die gewünschte Kombination umsetzbar ist, hängt von Geometrie, Verbindung, Belastung und Umgebung ab. Senden Sie dafür Zusammenbauzeichnung, Stückliste und Einsatzbeschreibung; die konkrete Ausführung wird technisch geprüft.
Warum korrodieren Metallbaugruppen an den Verbindungsstellen zwischen Edelstahl und Aluminium?
Eine mögliche Ursache ist Kontaktkorrosion. Sie setzt eine elektrisch leitende Verbindung und einen gemeinsamen leitfähigen Feuchtigkeitsfilm voraus. Bei geeigneten Bedingungen wird das Aluminium bevorzugt angegriffen. Nicht jede Verfärbung beweist jedoch Kontaktkorrosion. Für die Bewertung sind Materialzustand, Feuchtigkeit, Oberflächen und die tatsächliche Gestaltung der Kontaktstelle zu berücksichtigen.
Schrauben, Nieten oder Einpressen – welche Verbindung eignet sich für Baugruppen aus unterschiedlichen Metallen?
Schrauben eignen sich für lösbare Verbindungen, Nieten für dauerhaft gefügte Teile. Einpressmuttern oder Einpressbolzen schaffen häufig Befestigungspunkte für eine anschließende Verschraubung. Die Auswahl richtet sich nach Zugänglichkeit, Belastung, Materialdicke, Oberfläche und Korrosionskonzept. Keine dieser Varianten verhindert Kontaktkorrosion allein durch ihr Funktionsprinzip.
Wie plant man die Fertigungsreihenfolge einer Metallbaugruppe mit geschweißten, beschichteten und eingepressten Teilen?
Planen Sie zunächst die Fertigungswege der einzelnen Teilbaugruppen und anschließend deren Zusammenführung. Schweißarbeiten liegen normalerweise vor der abschließenden Oberfläche. Den Einpresszeitpunkt legen Sie anhand der Befestigervorgaben und des Oberflächenverfahrens fest. Prüfpunkte gehören vor Schritte, die relevante Merkmale verdecken. Eine einzige Standardreihenfolge für alle Werkstoffkombinationen gibt es nicht.
Wie isoliert man Edelstahlschrauben in einer Aluminiumbaugruppe gegen Kontaktkorrosion?
Je nach Konstruktion werden isolierende Scheiben, Hülsen und Zwischenlagen so kombiniert, dass keine unbeabsichtigte leitende Brücke bleibt. Kopfauflage, Schaft, Gegenseite und Gewindekontakt müssen gemeinsam betrachtet werden. Eine direkt im Aluminiumgewinde sitzende Edelstahlschraube ist durch eine Kunststoffscheibe unter dem Kopf nicht vollständig isoliert. Die Auslegung muss auch mechanisch geeignet sein.
Metallbaugruppen als funktionierende Einheit anfragen
Gute Metallbaugruppen brauchen abgestimmte Werkstoffe, geeignete Verbindungen und eine nachvollziehbare Fertigungsfolge. Besonders beim Materialmix gehören Kontaktstellen, Oberfläche und Montage zusammen. Entscheidend ist der vereinbarte Zustand der gesamten Baugruppe, nicht nur die Qualität jedes Einzelteils.
Bei GEMTEC stimmen wir die benötigten Leistungen mit Ihnen ab. Senden Sie uns Ihre Zeichnungen, Werkstoffe, Stückzahlen, Oberflächenanforderungen und den Terminwunsch. Ergänzen Sie bei Mischkonstruktionen die Einsatzumgebung und kritische Verbindungsstellen, damit wir die Umsetzung gezielt prüfen können.
Passende Anschlussbereiche auf unserer Website
Konstruktion: Fertigungsgerechte Auslegung von Bauteilen, Verbindungen und Montagezugängen.
Schweißen: Umsetzung geeigneter Schweißteilbaugruppen als Bestandteil der Gesamtkonstruktion.
Oberflächenveredelung: Abstimmung der Oberflächen auf Werkstoff, Einsatz und nachfolgende Montage.
Sie möchten mehr über unsere Fertigungsmöglichkeiten erfahren oder ein konkretes Projekt besprechen?